
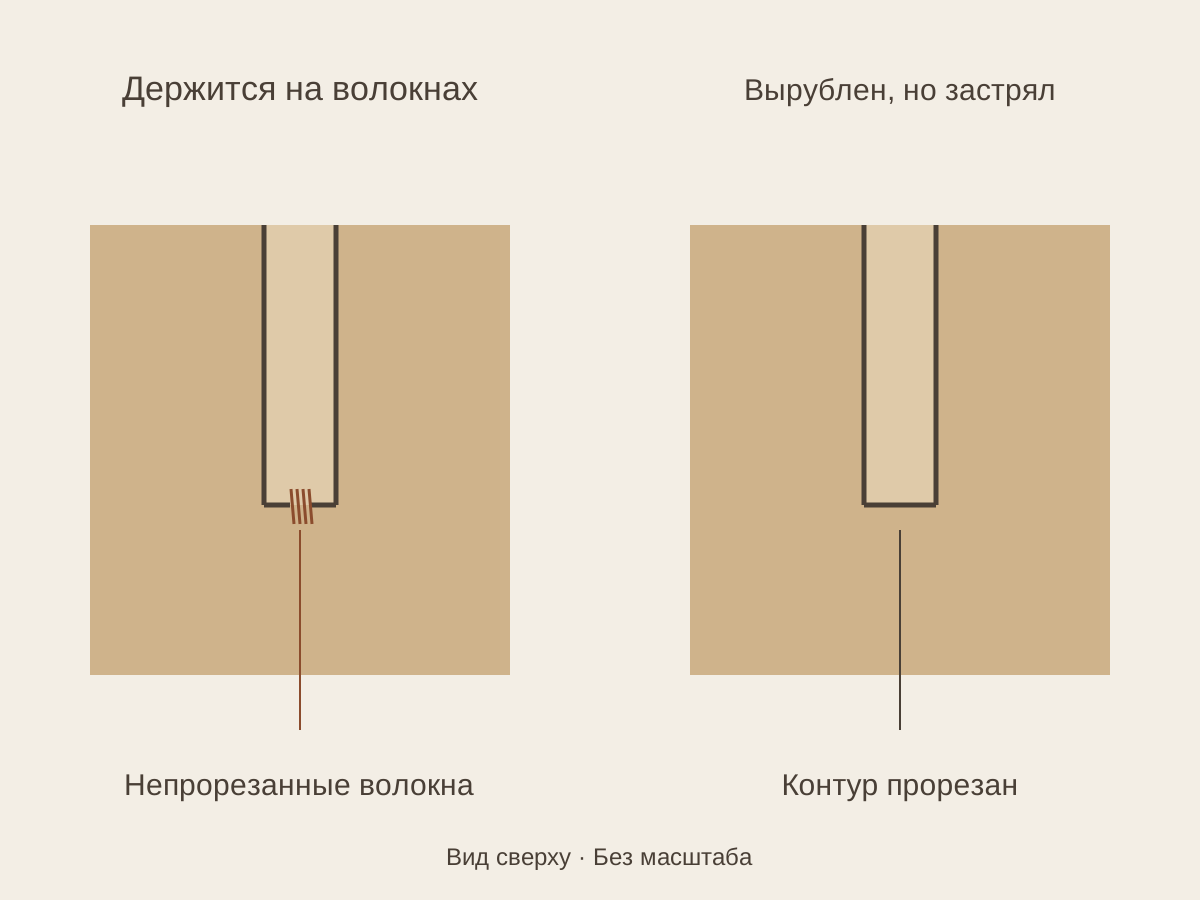
Тонкие полоски отхода, оставшиеся в пазах картонной перегородки, приходится удалять дополнительно. При ручном извлечении можно надорвать и край паза. Сначала выясняют, удерживают ли отход непрорезанные волокна или он уже вырублен, но застрял между ножами. От этого зависит, что проверять в первую очередь: линию реза, эжекторную резину или оба участка.
Полностью ли вырублен отход?
Две длинные стороны паза и его закрытый конец проверяют отдельно. Если при поднятии отхода видны непрорезанные волокна, исследуют линию реза в этой точке. Полоска с полностью прорезанным контуром может удерживаться между ножами при раскрытии формы. Недорез и застревание иногда возникают одновременно, поэтому одного оставшегося отхода недостаточно для определения причины.
Изготовитель штанцформы сопоставляет перемычку на неочищенном образце с тем же местом на ноже. Так можно установить, совпадает ли она со стыком ножей, намеренной засечкой или другим участком линии реза. Если отход заранее вырвать и подправить край, этот след может исчезнуть.
Например, если полоска держится только у дна паза, до замены резины проверяют рез в его торце. Когда все три стороны прорезаны, выясняют, выталкивает ли резина полоску из промежутка между ножами.
| После вырубки | Что проверяют |
|---|---|
| Отход держится на волокнах в одной точке | Нож и возможную засечку в месте перемычки |
| Отход вырублен, но остался между ножами | Восстановление резины и застревание в пазу |
| Проблема повторяется в одном пазу | Ножи, стыки и резину именно в этой позиции |
Как работает резина в узком пазу
Эжекторная резина сжимается при вырубке, а при раскрытии формы восстанавливается и отталкивает картон от ножей. Между параллельными ножами паза для этого движения мало места. Схема расположения резины вдоль внешнего контура может не подойти для такого узкого промежутка.
Форму профиля, твёрдость, высоту и положение относительно ножей подбирают вместе. Важно и восстановление после сжатия. Для узких промежутков в плоских штанцформах выпускаются специальные профили; выбор зависит от картона и конструкции формы.
Слишком мягкая для данной работы или потерявшая упругость резина может недостаточно выталкивать отход. При использовании более твёрдой резины проверяют, не появляются ли вмятины и следы давления. Свободный выход отхода оценивают вместе с чистотой края детали.
Посадка ножей и давление вырубки
В месте недореза проверяют высоту ножа, его посадку в основании и стыки. На результат также влияют состояние формы и поверхность, по которой выполняется рез. Недорез большой площади с одной стороны листа требует другой проверки, чем перемычка только у дна одного паза.
Повышение давления иногда устраняет местный недорез, но одновременно увеличивает нагрузку на уже нормально работающие участки. Поэтому до регулировки определяют место дефекта. Если полностью вырубленный отход застревает между ножами, сначала находят причину, мешающую его выходу.
Проблема постоянно возникает в одном пазу?
Если в раскладке несколько одинаковых деталей, положение дефекта помогает при сравнении. Когда остальные детали выходят чисто, проверяют ножи и резину вокруг проблемного паза. Если дефект одновременно появился по всей раскладке, рассматривают также смену материала и настройки пресса.
Не каждую проблему новой партии картона можно объяснить массой квадратного метра. С прежним образцом сравнивают фактическую толщину, структуру и направление гофры, разделение волокон. При неизменном чертеже разные листы могут вести себя по-разному при резе и выталкивании.
Расширение паза меняет посадку перегородки
В паз вставляется другая деталь перегородки. Расширение ради свободного выхода отхода может сделать соединение слишком свободным. Изменение ширины поэтому оформляется как новая редакция чертежа с повторной проверкой сборки.
При проверке существующей формы рассматривают неочищенный лист, извлечённый отход и чертёж с отмеченным пазом. Сведения о картоне и прессе помогают определить, что требует изменения: линия реза, расположение резины или настройка машины.
Эти образцы полезны и при заказе новой штанцформы для картонных перегородок и разделителей из гофрокартона. Паз, который приходится постоянно очищать, или край, рвущийся при удалении отхода, можно учесть при изготовлении формы. Тогда вместе с чертежом детали передаётся и информация о производственной проблеме.


