
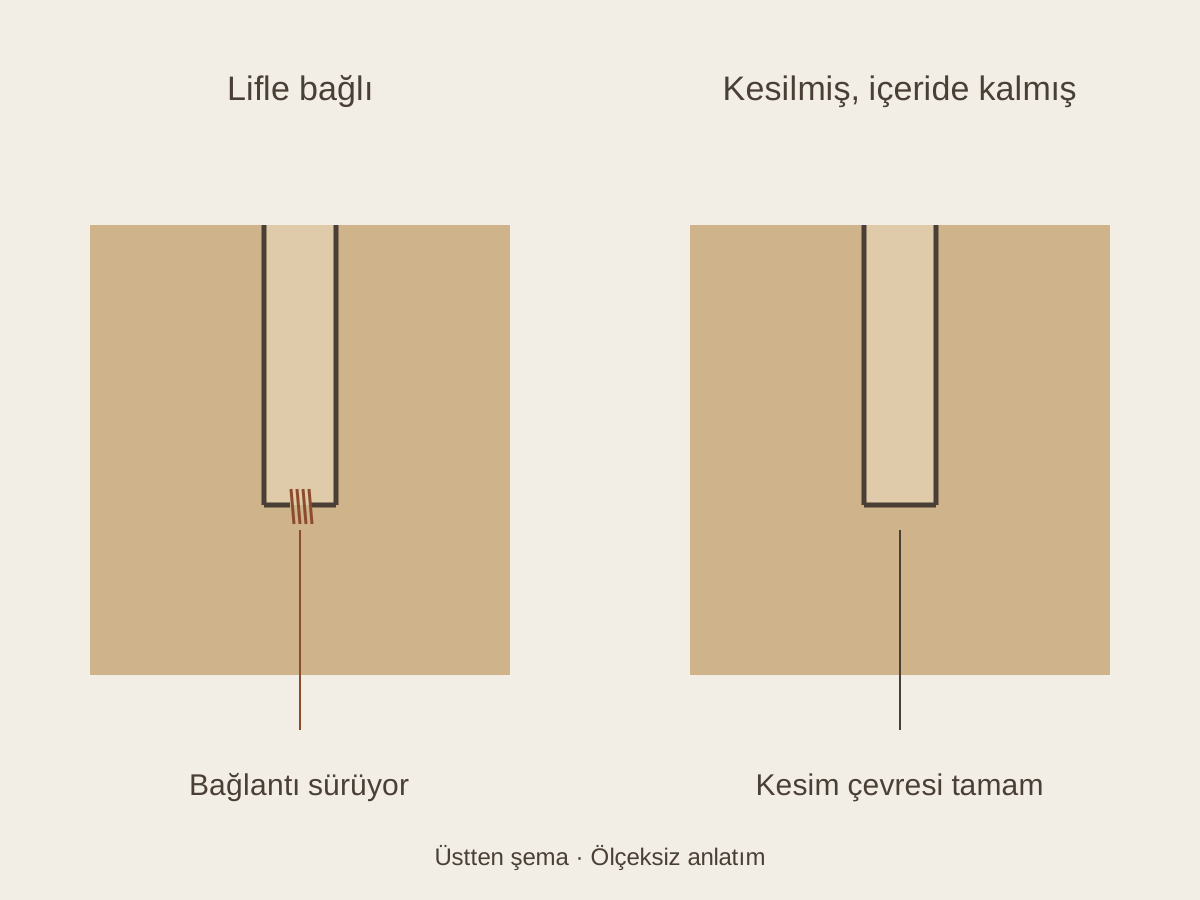
Mukavva separatörün geçme kanallarında kalan ince atıklar, kesimden sonra ek ayıklama gerektirir. Elle çıkarılırken kanal kenarını da yırtabilir. Sorunun kaynağını bulmak için önce atığın nasıl kaldığına bakılır: Mukavvaya bir noktadan bağlı mı, yoksa tamamen kesildiği hâlde bıçakların arasına mı sıkışıyor? Bıçak kontrolü ile lastikleme kontrolü arasındaki ilk ayrım budur.
Atık tam kesilmiş mi?
Dar kanalın iki uzun kenarı ile kapalı dip kısmı ayrı ayrı incelenir. Atık kaldırıldığında bir noktada kesilmemiş lifler görülüyorsa, o bölgedeki kesim hattına bakılır. Çevresi tamamen kesilmiş bir şerit ise kalıp açılırken bıçaklar arasında tutuluyor olabilir. Aynı kanalda hem eksik kesim hem de sıkışma görülebileceği için yalnız atığın çıkmaması üzerinden karar verilmez.
Matbaa kalıpçısı, ayıklanmamış numunedeki bağlantıyı kalıpta aynı noktaya denk gelen bıçakla karşılaştırır. Böylece kanalın dibinde kalan lifin bir bıçak birleşimine mi, planlı çentiğe mi yoksa kesilmeyen başka bir bölgeye mi denk geldiği anlaşılır. Atık önceden koparılıp kenarı temizlendiğinde bu iz kaybolabilir.
Örneğin yalnız dipten bağlı kalan bir şeritte, lastiği değiştirmeden önce dip kesiminin neden tamamlanmadığı araştırılır. Üç kenarı da ayrılmış ancak kalıpta kalan şeritte ise lastiğin atığı bıçaklardan uzaklaştırıp uzaklaştıramadığı kontrol edilir.
| Kesimden sonra görülen durum | Kontrol edilen nokta |
|---|---|
| Atık bir noktadan lifle bağlı | Bağlantının olduğu yerdeki bıçak ve varsa çentik |
| Atık tam kesilmiş, bıçakların arasında kalmış | Lastiğin geri itmesi ve kanal içindeki sıkışma |
| Hep aynı kanalda sorun çıkıyor | O kanaldaki bıçak, birleşim ve lastik düzeni |
Dar kanallarda lastikleme nasıl çalışır?
Kesim bıçağının yanındaki tahliye lastiği baskı sırasında sıkışır; kalıp açıldığında toparlanarak mukavvayı bıçaktan uzaklaştırır. Separatör kanalını oluşturan iki paralel bıçak arasında bu hareket için az yer vardır. Dış kenarlarda kullanılan lastiğin aynı biçimde bu dar aralığa yerleştirilmesi yeterli olmayabilir.
Lastiğin profili, sertliği, yüksekliği ve bıçaklara göre konumu birlikte seçilir. Sıkıştıktan sonra eski biçimine dönebilmesi de önemlidir. Düz kesim kalıplarında dar bıçak araları için özel lastik profilleri bulunur; uygun seçim kullanılan mukavvaya ve kalıbın yapısına bağlıdır.
Çok yumuşak ya da esnekliğini kaybetmiş lastik atığı yeterince itemeyebilir. Daha sert lastik kullanıldığında ise mukavvada ezilme ve baskı izi oluşup oluşmadığına bakılır. Denemede atığın rahat çıkması kadar, separatörün kenarının temiz kalması da kontrol edilir.
Bıçak oturuşu ve kesim basıncı
Eksik kesim görülen noktada bıçak yüksekliği, bıçağın tabana oturuşu ve birleşim yerleri kontrol edilir. Kalıbın durumu ile makinedeki kesim yüzeyi de sonucu etkiler. Tabakanın bir tarafının genişçe kesilmemesi, tek bir kanalın dibinde bağlantı kalmasından farklı bir inceleme gerektirir.
Basıncı artırmak yerel bir eksik kesimi giderebilir; ancak düzgün kesilen bölgelerdeki yükü de artırır. Bu yüzden ayar, numunede görülen sorunun yeri belirlenerek yapılır. Tam kesilmiş atık bıçakların arasında kalıyorsa, basıncı artırmak yerine önce atığın çıkmasını engelleyen noktanın bulunması gerekir.
Hep aynı kanal mı sorun çıkarıyor?
Bir kalıpta aynı parçadan birden fazla varsa, sorunlu parçanın yerleşimdeki konumu karşılaştırma için kullanılır. Diğerleri temiz çıkarken tek kanalda atık kalması, o bölgedeki bıçağı ve lastiği incelemeyi kolaylaştırır. Sorun bütün yerleşimde aynı anda başlıyorsa, malzeme değişimi ve makine ayarı da değerlendirilir.
Yeni bir mukavva partisinde ortaya çıkan sorun yalnız gramaj üzerinden açıklanamaz. Gerçek kalınlık, dalga yapısı ve yönü ile kesimdeki liflenme önceki numuneyle karşılaştırılır. Çizim aynı kalsa bile farklı özellikteki tabakalar kesim ve tahliye sırasında farklı davranabilir.
Kanal genişliği, separatörün geçmesini de etkiler
Separatörde açılan kanal, diğer parçanın geçtiği yuvadır. Atığın daha rahat çıkması için bu kanalı genişletmek, parçaların birbirine gevşek oturmasına yol açabilir. Bu nedenle kanal genişliği değiştirilecekse çizim revize edilir ve parçaların birbirine geçmesi yeniden kontrol edilir.
Mevcut kalıpta sorun araştırılırken ayıklanmamış tabaka, çıkarılan atık ve sorunlu kanalın işaretlendiği çizim birlikte incelenir. Mukavva ve makine bilgisi de eklendiğinde bıçak hattında mı, lastiklemede mi yoksa ayarda mı değişiklik gerektiği daha sağlıklı değerlendirilir.
Koli içi karton ayırıcı ve mukavva bölücü parçalar için yeni kesim kalıbı siparişinde de bu numuneler yararlıdır. Önceki üretimde sürekli temizlenen bir kanal veya ayıklama sırasında yırtılan bir kenar varsa, kalıp hazırlanırken bu bölge ayrıca ele alınabilir. Böylece yalnız parçanın çizimi değil, üretimde yaşanan sorun da kalıp hazırlığına aktarılmış olur.


