
Вырубные штампы для прокладок формируют наружный контур, внутренний проём и отверстия детали из листового материала. При плоской вырубке эту работу выполняют стальные ножи, установленные в основание. Под вырубным ножом в заявке могут подразумевать инструмент в сборе. Уточняйте, нужна оснастка для собственного пресса или готовые вырезанные прокладки.
Что такое вырубной штамп для прокладок?
Вырубной штамп для прокладок формирует наружный контур, внутренний проём и необходимые отверстия плоской детали. В оснастке с режущими линейками стальные ножи изгибают по чертежу и устанавливают в основание. Под давлением пресса режущие кромки разделяют лист по заданным линиям.
В заявках встречаются названия «нож для вырубки прокладок», «вырубной нож» и «штамп для прокладок». В зависимости от конструкции и привычной терминологии поставщика они могут обозначать готовую оснастку. При описании комплектующих нож — это режущий элемент, а штамп включает основание и необходимые вспомогательные части. Различие важно при замене ножа и заказе нового комплекта.
В турецких заявках выражения «conta bıçağı» и «conta kesim kalıbı» также могут относиться к одному инструменту. Разница между коротким цеховым названием и полным техническим обозначением не делит поставщиков на отдельные категории. Чертёж и состав поставки уточняют задачу надёжнее, чем одно название.
Для чего нужна прокладка?
Прокладка ограничивает прохождение среды между сопрягаемыми поверхностями. Подходящая плоская прокладка, сжатая между крышкой и корпусом или между фланцами, заполняет небольшие неровности и препятствует утечке жидкости или газа. В другом применении тот же принцип помогает защитить корпус от попадания пыли и воды.
- Удержание среды внутри соединения: В стыках труб, корпусов и крышек линия контакта прокладки окружает предусмотренный путь жидкости или газа.
- Разделение внутренней и внешней среды: Непрерывное уплотнение по периметру крышки или панели участвует в защите оборудования.
- Упругий контакт: Подходящие пористые или эластомерные детали в некоторых узлах также помогают уменьшать контактную вибрацию и шум. Для этой функции отдельно задают условия сжатия и нагрузки.
Роль детали определяется конструкцией: она может работать как уплотнение, проставка или амортизирующий элемент. При подготовке штампа полезно указать, какую среду удерживает прокладка, где она сжимается и с какими поверхностями контактирует. Это объясняет значение отверстий, узких перемычек и ширины контакта наряду с наружным контуром.
В каких отраслях применяют прокладки?
Наряду с отраслью важно конкретное место установки. Фланец трубопровода, шкаф управления и вентиляционная крышка на одном предприятии могут требовать разных уплотнений. Примеры ниже показывают, как назначение детали влияет на описание прокладки, вырезаемой из листа.
Машиностроение и обслуживание оборудования
Прокладки используют в крышках корпусов, соединениях насосов и узлах, разбираемых при обслуживании. Для заказа штампа важны посадка на ответную деталь, расположение крепёжных отверстий и сохранение формы при монтаже. При восстановлении детали состояние старого образца сопоставляют с актуальным чертежом.
Автомобилестроение и транспортное оборудование
Уплотнения применяют в крышках, корпусах и соединениях вспомогательного оборудования. Нагрев, контакт с маслом и внешняя среда влияют на выбор марки материала. Специальные многослойные изделия, например прокладки головки блока цилиндров, требуют другой технологии, чем описанная здесь плоская вырубка из листа.
Отопление, охлаждение и вентиляция
В соединениях воздуховодов, рамках фильтров и сервисных крышках уплотнения ограничивают нежелательный проход воздуха. Важны углы рамки, узкие края и толщина относительно монтажного зазора. Для листа с клеевым слоем в задании также указывают защитную подложку и порядок сборки.
Электротехника, электроника и корпуса приборов
Прокладки по периметру коробок, шкафов и крышек участвуют в защите от пыли и воды в соответствии с конструкцией. Непрерывность контакта в углах рассматривают вместе со сжатием при закрывании крышки. Требуемую степень защиты подтверждают для выбранного материала и собранного изделия.
Оборудование пищевой промышленности
Прокладки используют в технологических соединениях и крышках оборудования. При выборе материала учитывают контакт с продуктом, моющие средства и температурные циклы. Для заказа передают код и данные прослеживаемости листа с подтверждённой пригодностью; цвет или одно название «силикон» не определяют область применения.
Химические производства и водные системы
Фланцы, клапаны и соединения резервуаров служат примерами применения прокладок. Тип среды и рабочие условия определяют выбор материала. После его согласования при подготовке штампа переносят утверждённый контур, расположение отверстий и характеристики листа в задание на режущую оснастку.
Прокладки в системах связи и антенных узлах
Защита корпуса аппаратуры связи от внешней среды и защита от электромагнитных помех (EMI/RFI) выполняют разные задачи. Подходящая токопроводящая прокладка помогает обеспечить электрическую непрерывность стыка как часть системы экранирования. Обычный листовой материал для защиты от воды и пыли не следует считать эквивалентом такого решения.
В антенных соединениях также применяют специальные прокладки. Для заявки укажите функцию детали и код согласованного материала: это поможет оценить способ изготовления.
Прокладки в авиации и промышленном оборудовании
Прокладки применяются в авиационной электронике, а также в корпусах, крышках и соединениях промышленного оборудования. Материал и контур реза выбирают с учётом условий эксплуатации и требований к сборке. Штанцформу для прокладки изготавливают по утверждённому чертежу и характеристикам материала. Необходимые документы для прослеживаемости и приёмочные проверки согласуют до заказа.
Как работают штампы для прокладок
Толщину, высоту и форму кромки режущей линейки подбирают с учётом материала и пресса. Фанерное основание удерживает ножи в пазах. При необходимости выталкивающая резина помогает отделить лист после вырубки. Для небольших отверстий в конструкции могут предусматриваться подходящие пробойники.
Контур инструмента определяет только часть результата. Лист сжимается под нагрузкой и восстанавливается после резки. Поэтому размеры оснастки и размеры готовой эластичной прокладки в свободном состоянии рассматривают раздельно.
Речь идёт о плоских деталях из листа. Объёмные формованные резиновые уплотнения требуют другой оснастки и технологии. Плоская кольцевая прокладка и уплотнительное кольцо круглого сечения тоже относятся к разным типам деталей, хотя сверху оба выглядят круглыми.
Одноместные и многоместные штампы
Одноместный штамп содержит режущий контур одной детали. В многоместном штампе на листе размещают несколько одинаковых деталей или разные детали для совместного выпуска. При выборе учитывают объём заказа, формат листа, рабочую зону пресса и удержание материала во время вырубки.
Увеличение числа мест не всегда снижает стоимость. Раскладку рассматривают вместе с необходимым усилием резания, удалением внутренних отходов и использованием площади листа. Для сравнения вариантов укажите число деталей за один рабочий ход пресса, а не только внешние размеры оснастки.
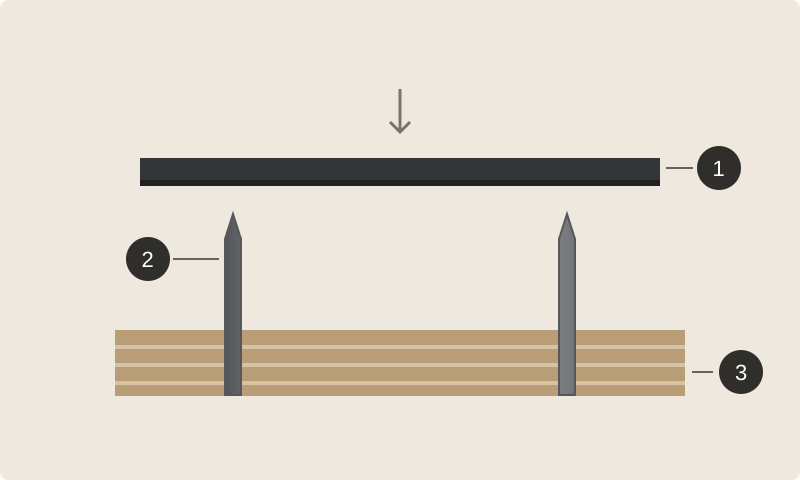
Что именно режет лазер?
В первую очередь уточняют материал, на который воздействует лазер. При изготовлении оснастки лазером могут прорезать в фанере пазы под режущие линейки. Затем ножи изгибают и устанавливают в основание. Саму прокладку впоследствии вырубает этот инструмент на прессе.
При прямой лазерной резке луч проходит по контуру детали в листе, пригодность которого для обработки подтверждена. Отдельный вырубной штамп с этим контуром не требуется. Поэтому запрос «лазерный штамп для прокладок» нужно уточнять: ожидается оснастка или готовые вырезанные детали.
Резину и технические листы нельзя считать одним универсальным материалом для лазера. Важны состав, добавки, тепловое воздействие и требуемое состояние кромки. Например, Trotec относит ПВХ и ПТФЭ к материалам, не подходящим для такой обработки. Решение принимают по технической документации и паспорту безопасности материала, а также указаниям изготовителя оборудования.
Как выполняют резку без штампа?
Резка прокладок без штампа выполняется по цифровому контуру без изготовления отдельной вырубной оснастки для каждой формы. Обозначение ЧПУ описывает управление, а не конкретный режущий инструмент. На цифровом раскройном комплексе может применяться подходящий осциллирующий нож. Гидроабразивную и лазерную резку оценивают с учётом их условий обработки.
Отсутствие штампа сохраняет необходимость подготовки: нужен файл, фиксация листа, выбор инструмента и последовательность резки. Под выражением «штамп без оснастки» обычно подразумевают заказ готовых прокладок без изготовления физического штампа. Указание состава поставки снимает эту неопределённость.
Цифровой раскрой может упростить выпуск прототипов, небольших партий и деталей с частыми изменениями. Для стабильной геометрии и повторяющихся заказов можно рассмотреть вырубной штамп. Универсального порога по количеству нет: решение зависит от длины контура, числа отверстий, раскладки, материала и доступного оборудования.
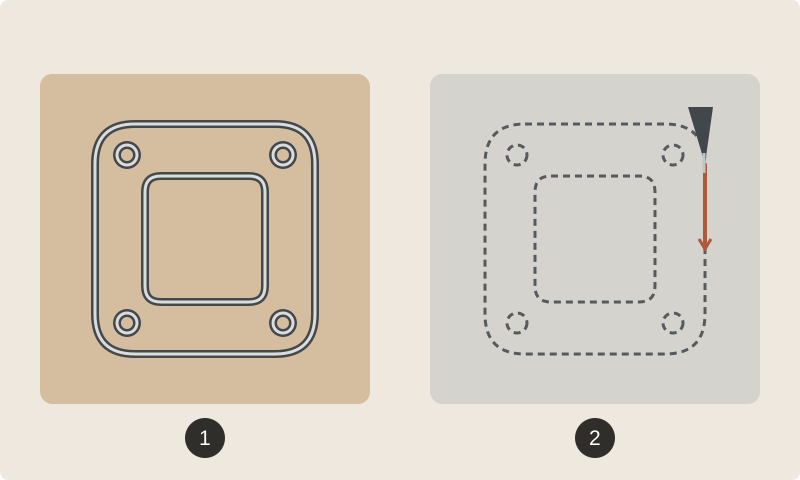
Как сравнить два способа?
Для сравнения предложений отправляйте одинаковые чертёж, описание материала и состав поставки. Цена только за оснастку и цена за готовые прокладки относятся к разным покупкам. Стоимость штампа следует отделять от стоимости раскроя партии.
- Частые изменения: уточните подготовку каждой новой версии и необходимость переделки физического инструмента.
- Повторные партии: учтите хранение, установку и обслуживание оснастки в общем плане выпуска.
- Узкие перемычки и много отверстий: согласуйте удержание материала и удаление внутренних отходов.
- Дорогой материал: сравните многоместную раскладку и использование листа вместе со временем резки.
Прототип с меняющимися монтажными отверстиями и прокладка для регулярного обслуживания могут требовать разных решений даже при похожем внешнем контуре. Сначала определяют требования детали, затем выбирают способ производства.
Как влияет материал прокладки?
Резка резиновых прокладок не сводится к единому набору настроек. Для NBR и EPDM указывают марку, толщину, твёрдость и наличие армирования. Силикон, вспененные материалы, войлок и пробка также различаются по сжатию, восстановлению формы и состоянию кромки после резки. Даже листы одной группы могут вести себя по-разному.
Для волокнистых прокладочных листов, включая материалы, запрашиваемые как паронит, полезнее указать изготовителя и точную марку, чем ограничиться общим названием. ПТФЭ и листы с металлическим армированием требуют отдельной оценки способа обработки. Перечень материалов не означает, что один инструмент или режим лазера подходит для всех.
Пригодность к резке и пригодность для рабочего узла проверяют отдельно. Температуру, давление, рабочую среду и условия соединения учитывает технический специалист на основании данных изготовителя материала. Правильный размер детали сам по себе не подтверждает её герметизирующие свойства в эксплуатации.
Что указывают на чертеже?
На актуальной версии чертежа показывают наружный контур, внутренний проём, крепёжные отверстия и вырезы. Единицы и масштаб должны быть понятны. К файлу DXF полезно приложить PDF с размерами: это помогает выявить различия в единицах и версиях при передаче между системами.
Для фланцевой прокладки положение центров отверстий и ориентация определяют посадку. Критические размеры выделяют и задают требуемые допуски. Одинаково жёсткий допуск для всех элементов может скрыть реальные приоритеты. Подробнее об этом — в статье о центрах отверстий и контроле размеров.
Старый образец может быть сжат, изношен или разбухнуть. Его рассматривают вместе с исправным эталоном и размерами сопрягаемой детали. Для этапа проверки используйте материал о контроле образца, а для очистки отверстий — статью об удалении внутренних отходов.
Поставщик прокладок и изготовитель штампа
Поставщик прокладок может продавать готовые уплотнения, вырезать детали из листа или предлагать несколько групп изделий. Изготовитель штампов подготавливает режущую оснастку для производства. Одна компания может совмещать эти задачи; название организации не определяет состав её предложения.
В начале заявки полезно написать: «Нужен штамп для нашего пресса» или «Нужны готовые прокладки по чертежу». Затем согласуют, кто предоставляет материал, выполняет резку и утверждает размеры. Так технические вопросы сразу попадают к ответственному участнику.
Страница Икрам Лазер об изготовлении вырубных штампов для прокладок посвящена заказам на режущую оснастку. Сравнение прямой лазерной, гидроабразивной и цифровой ножевой резки в этой статье объясняет варианты технологии и не означает, что компания оказывает все перечисленные услуги.
Что уточнить у изготовителя штампа для прокладок?
Узнайте, кто готовит и утверждает чертёж, для какого пресса проектируют оснастку и кто проверяет первую вырубку. Обсудите порядок оценки существующего штампа при изменении материала или ревизии чертежа.
При обращении к поставщику вырубных ножей уточните, нужна замена изношенных ножей или новый штамп вместе с основанием. Чёткое описание состава работ в предложении помогает сравнить разные услуги, предлагаемые под сходными названиями.
Что важно в штампе для прокладок?
Подходящий штамп готовят для повторяемой вырубки согласованной детали с учётом листового материала и пресса. Оценивают форму узких участков, соответствие отверстий монтажу и отделение детали от инструмента, а также наружную линию реза.
Первый образец проверяют по критическим размерам и посадке, заданным техническим ответственным. Сохранение ревизии чертежа и спецификации материала облегчает сравнение повторных заказов. Общий эталон для изготовителя штампа и предприятия, выполняющего вырубку, помогает своевременно выявлять изменения размеров или материала.
Подробные приёмочные проверки приведены в руководстве по контролю образцов прокладок.
Данные для заказа штампа для прокладок
Пришлите технический чертёж или неповреждённый образец, марку материала, толщину листа и размеры рабочей зоны пресса. Для многоместного штампа укажите число деталей за один рабочий ход.
Попросите отдельно указать стоимость штампа, подготовки чертежа и доставки. Заказ готовых вырезанных прокладок также включает материал и резку.
Для повторного заказа сообщите номер предыдущего штампа или чертежа. При изменении материала, толщины или размеров пригодность существующей оснастки проверяют заново.
Изготовление штампов для прокладок в İkram Lazer
В İkram Lazer мы изготавливаем вырубные штампы для прокладок. По техническому чертежу или неповреждённому образцу проверяем наружный контур, проёмы и отверстия. Толщину и твёрдость материала, а также размеры пресса учитываем при подготовке одноместной или многоместной оснастки.
В заявке для листов NBR, EPDM, резины, пористых материалов или войлока укажите код материала. Пришлите чертёж или образец, чтобы обсудить изготовление штампа для прокладок.
Частые вопросы о штампах для прокладок
1Вырубной нож и штамп для прокладок — одно и то же?
В заявке оба названия могут обозначать готовую оснастку. При описании компонентов нож означает режущий стальной элемент, а штамп включает основание и вспомогательные детали.
2Штамп с лазерной подготовкой режет прокладку лазером?
Лазер может прорезать пазы под ножи в основании. Сам лист прокладки вырубают стальные ножи под усилием пресса. Прямая лазерная резка листа является другим процессом.
3Нужен ли чертёж для резки прокладок без штампа?
Да. Машине нужны цифровые данные наружного контура, отверстий и размеров. Даже при работе по образцу сначала готовят эти данные для резки.
4Может ли один штамп резать любые материалы?
Ножи и конструкцию оснастки выбирают для определённого материала, толщины и пресса. При переходе с резины на войлок или на лист другой твёрдости проверяют пригодность существующего штампа.
5От чего зависит цена штампа для прокладок?
На стоимость влияют длина контура, число отверстий, раскладка и состав оснастки. Уточните включение подготовки чертежа и доставки. Штамп и готовые вырезанные прокладки являются разными позициями предложения.
6Можно ли изготовить штамп без технического чертежа?
Неповреждённый образец можно измерить и перенести в чертёж. Размеры сжатой или разбухшей старой детали сначала сверяют с ответной деталью; производственный чертёж согласуют с заказчиком.
7Какие файлы отправить для изготовления штампа?
К файлу DXF приложите PDF с размерами. Укажите единицы, масштаб, толщину материала и ревизию. Одного видимого контура может быть недостаточно для определения критических размеров.
8Какие данные материала нужны изготовителю штампа?
Передайте производителя или код продукта, толщину листа и твёрдость, если она известна. Укажите клеевой слой, защитную подложку и армирование: состав слоёв может менять поведение материала при вырубке.
9Выбрать одноместный или многоместный штамп?
Объём заказа рассматривают вместе с форматом листа и рабочей зоной пресса. Несколько мест позволяют получать больше деталей за ход; усилие вырубки и удаление отходов также должны соответствовать раскладке.
10Прорезают ли подложку у прокладки с клеевым слоем?
Это зависит от вида готовой детали. Для полного отделения можно прорезать все слои; для сохранения деталей на подложке нужна контролируемая надсечка. В заявке укажите состав слоёв и требуемое отделение.
11Нужен ли отдельный пробойник для маленьких отверстий?
Диаметр отверстия оценивают вместе с толщиной и твёрдостью листа. В подходящих случаях применяют пробойник. Подробнее — в статье об удалении внутренних отходов.
12Можно ли заменить только ножи штампа?
Замену рассматривают, если основание и пазы сохранили пригодность. Пришлите изготовителю фотографии, чертёж и описание дефекта реза; возможность ремонта зависит от состояния оснастки.
13Можно ли использовать прежний штамп при повторном заказе?
При совпадении ревизии чертежа, материала и толщины проверяют износ ножей и состояние основания. Первую деталь сравнивают с утверждённым образцом. Контроль образца нужен и при повторном выпуске.
14Можно ли вырубным штампом изготовить кольцо O-ring?
Кольцо, вырезанное из листа, имеет плоское сечение. O-ring круглого сечения отличается конструкцией и способом изготовления. Чертёж сечения помогает однозначно определить нужную деталь.
15Антенная прокладка и уплотнение от воды и пыли одинаковы?
Антенному узлу или корпусу связи может требоваться только защита от внешней среды либо также экранирование EMI/RFI. При необходимости проводимости материал и сборку выбирают с её учётом; обычный уплотнительный лист автоматически эту функцию не обеспечивает.
Технические источники
Описание методов опирается на обзор цифровой резки прокладок Zünd и перечень материалов Trotec, не подходящих для лазерной обработки. Это сведения о технологиях, а не подтверждение нашего парка оборудования или обязательство обрабатывать любой материал. Обложка создана как иллюстрация; схемы поясняют различия процессов.
Примеры применения проверены по материалам Trelleborg о плоских прокладках, Rogers о проектировании уплотнений корпусов и Garlock о пищевой промышленности. Это общие отраслевые примеры; пригодность материала оценивают для конкретного изделия и условий применения.


