
Conta kalıpları, levha malzemeden contanın dış çevresini, iç boşluğunu ve deliklerini kesmek için hazırlanan takımlardır. Bıçaklı düz kesimde bu işi, taşıyıcıya yerleştirilen çelik conta bıçakları yapar. Atölyede “conta bıçağı” ve “conta kesim kalıbı” aynı bitmiş takım için kullanılabilir. Siparişte ise presiniz için takım mı, yoksa kesilmiş hazır conta mı istediğinizi belirtmeniz gerekir.
Conta bıçakları nedir?
Conta kesim bıçakları, levha hâlindeki malzemeden contanın dış çevresini, iç boşluğunu ve gerekli deliklerini kesmek için hazırlanan biçimlendirilmiş kesici takımlardır. Bıçaklı düz kesim kalıbında çelik kesici şerit, parçanın çizimine göre bükülür ve bir taşıyıcıya yerleştirilir. Presin baskısıyla malzeme tanımlı hatlardan ayrılır.
“Conta bıçağı”, “conta kesim bıçağı”, “conta kalıbı” ve “conta kesim kalıbı” sipariş görüşmesinde aynı bitmiş takım için kullanılabilir. Parçaları tarif ederken ise bıçak, kesen çelik elemanı; kalıp, taşıyıcı, kesici elemanlar ve işe uygun yardımcı bileşenlerle birlikte takımın bütününü anlatır. Bu ayrım, yalnız bıçak yenileme ile komple kalıp siparişini birbirinden ayırır.
Teklifte malzeme, çizim revizyonu ve teslim edilecek takımın bileşenleri birlikte tanımlanır. Böylece kullanılan ad değişse de siparişin kapsamı açık kalır.
Conta ne işe yarar? Kullanım amaçları
Conta, birleşen iki yüzey arasındaki geçişi kontrol etmek için kullanılan sızdırmazlık parçasıdır. Düz bir kapak veya flanş arasında sıkıştırılan uygun conta, yüzeylerdeki küçük düzensizliklere uyum sağlayarak sıvı ya da gazın istenmeyen yoldan geçişini sınırlar. Başka bir uygulamada aynı temel fikir, bir muhafazaya dışarıdan toz ve su girişini azaltmak için kullanılır.
- Akışkanı bağlantının içinde tutmak: Boru, gövde ve kapak birleşimlerinde contanın temas hattı, akışkanın izlediği yolu çevreler.
- İç ve dış ortamı ayırmak: Ekipman kapağı veya panel çevresindeki kesintisiz conta, çevresel korumanın parçalarından biridir.
- Esnek temas sağlamak: Uygun sünger veya elastomer parçalar bazı montajlarda temas kaynaklı titreşim ve sesi azaltmaya da yardımcı olabilir. Bu işlev için sıkışma ve yük koşulları ayrıca belirlenir.
Bir parçanın conta, ara parça veya yastıklama elemanı olarak çalışması tasarımdaki görevine bağlıdır. Kesim kalıbı hazırlanırken “Neyi sızdırmaz tutacak, nerede sıkışacak, hangi yüzeylere oturacak?” sorularının yanıtı; dış şekil kadar delik, köprü ve temas genişliğinin de neden önemli olduğunu açıklar.
Conta hangi sektörlerde kullanılır?
Conta seçimini sektör adıyla birlikte parçanın gerçek çalışma yeri belirler. Aynı tesiste bir boru flanşı, kontrol kutusu ve havalandırma kapağı farklı conta yapıları gerektirebilir. Aşağıdaki örnekler, kullanım amacının levhadan kesilen parçanın tarifine nasıl dönüştüğünü gösterir.
Makine imalatı ve endüstriyel bakım
Gövde kapakları, pompa bağlantıları ve bakım sırasında sökülüp takılan birleşimler conta kullanılan yerlerdir. Kalıp siparişinde karşı parçaya oturma, bağlantı delikleri ve kesilen parçanın montaj sırasında biçimini koruması öne çıkar. Eski parçadan yenileme yapılacaksa güncel çizimle numunenin durumu birlikte değerlendirilir.
Otomotiv ve araç ekipmanları
Kapak, muhafaza ve yardımcı ekipman birleşimlerinde sızdırmazlık parçaları kullanılır. Isı, yağla temas veya dış ortam koşulları, seçilecek malzeme sınıfını etkiler. Motor silindir kapak contası gibi çok katmanlı özel ürünlerin üretimi, burada anlatılan levhadan bıçaklı düz kesimden farklı bir uzmanlık gerektirir.
Isıtma, soğutma ve havalandırma
Kanal birleşimleri, filtre çerçeveleri ve cihaz servis kapaklarında amaç istenmeyen hava geçişini sınırlamaktır. Kesilen çerçevenin köşeleri, dar kenarları ve montaj boşluğuna uygun kalınlığı önem kazanır. Yapışkanlı levha kullanılacaksa taşıyıcı kâğıt ve montaj sırası da kesim tarifine eklenir.
Elektrik, elektronik ve cihaz muhafazaları
Kutu, pano ve kapak çevresindeki contalar, tasarıma bağlı olarak toz ve su girişine karşı korumaya katkı sağlar. Köşelerde süreklilik ve kapak kapandığında oluşan sıkışma birlikte düşünülür. İstenen koruma seviyesi, seçilen malzeme ve monte edilmiş ürün üzerinde doğrulanır.
Gıda ve içecek üretim ekipmanları
Proses bağlantıları ve ekipman kapaklarında conta kullanılır. Ürünle temas, temizlik maddeleri ve sıcaklık döngüleri malzeme değerlendirmesine girer. Siparişte uygunluğu belgelenmiş levhanın ürün kodu ve izlenebilirliği paylaşılır; malzeme renginden veya yalnız “silikon” adından kullanım uygunluğu çıkarılmaz.
Kimya, su ve proses tesisleri
Flanş, vana ve tank bağlantıları conta uygulamalarına örnektir. Akışkanın türü ve çalışma koşulları malzeme seçiminde belirleyicidir. Bu seçim netleştikten sonra kalıp tarafında onaylı konturun, delik düzeninin ve levha özelliklerinin kesim takımına doğru aktarılması ele alınır.
Haberleşme ve anten sistemlerinde conta kullanımı
Haberleşme cihazlarının muhafazalarında çevresel sızdırmazlık ile elektromanyetik girişime karşı koruma (EMI/RFI) farklı görevlerdir. Uygun iletken conta, birleşim boyunca elektriksel sürekliliğe katkı sağlayarak elektromanyetik korumanın bir parçası olabilir. Su ve toz için seçilen sıradan bir levhanın aynı görevi üstleneceği varsayılmaz.
Anten bağlantılarında da tasarıma özel conta örnekleri vardır. “Anten contası” talebinde parçanın işlevini ve onaylı malzeme kodunu belirtmek, uygun üretim yönteminin değerlendirilmesini kolaylaştırır.
Havacılık ve endüstriyel makinelerde conta kullanımı
Havacılık elektroniğinde ve endüstriyel makinelerin muhafaza, kapak ve bağlantılarında contalar kullanılır. Malzeme ve kesim geometrisi, ekipmanın çalışma koşullarına ve montaj gereksinimlerine göre belirlenir. Conta kesim kalıbı, onaylı çizim ve malzeme özelliklerine göre hazırlanır. Gerekli izlenebilirlik belgeleri ve kabul kontrolleri sipariş öncesinde netleştirilir.
Conta kalıpları nasıl çalışır?
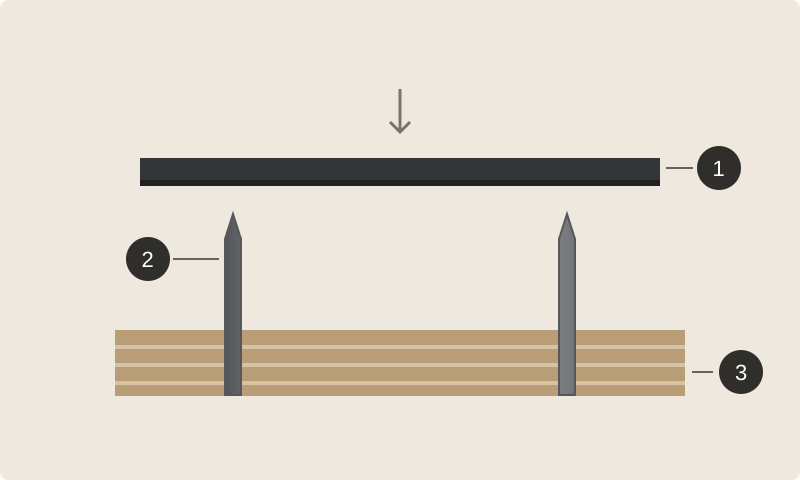
Çelik kural olarak da adlandırılan kesici şeridin kalınlığı, yüksekliği ve ağız biçimi; kesilecek malzeme ve kullanılacak presle birlikte seçilir. Kontrplak taşıyıcı, bıçağın yerini ve şeklini korur. Gereken uygulamalarda itici lastik, kesimden sonra malzemenin bıçaktan ayrılmasına yardımcı olur. Küçük delikler için takım tasarımına uygun delik zımbaları değerlendirilebilir.
Taşıyıcı üzerindeki çizgi, bitmiş contanın tüm özelliklerini belirlemez. Levhanın kesim sırasında sıkışması, kesim sonrası geri yaylanması ve parçanın nasıl ölçüldüğü de sonucu etkiler. Bu nedenle kalıptaki geometrik ölçü ile esnek parçanın serbest durumdaki ölçüsü ayrı ayrı ele alınır.
Burada anlatılan üretim, levhadan kesilen düz contalara yöneliktir. Kalıplanmış üç boyutlu kauçuk parçalar, enjeksiyon veya vulkanizasyon kalıpları başka üretim yöntemlerine aittir. Yuvarlak görünen bir düz halka conta ile dairesel kesitli bir O-ring de aynı parça türü değildir.
Tek gözlü ve çok gözlü conta kalıpları
Tek gözlü kalıpta bir parçanın kesici konturu bulunur. Çok gözlü kalıpta aynı parça veya birlikte üretilecek farklı parçalar, tabaka üzerinde birden fazla pozaya yerleştirilir. Seçim yapılırken sipariş adediyle birlikte tabaka ölçüsü, presin kullanılabilir alanı ve malzemenin kesim sırasında tutulması değerlendirilir.
Conta kalıpları için daha fazla poza her zaman daha düşük maliyet anlamına gelmez. Yerleşim, kesim kuvveti ihtiyacı, iç atık temizliği ve levhanın kullanılabilir alanıyla birlikte düşünülür. Teklifte yalnız dış kalıp ölçüsünü değil, bir basışta hedeflenen parça sayısını da belirtmek bu karşılaştırmayı kolaylaştırır.
Lazer conta kesiminde neyi kesiyor?
“Lazer conta kesim” ifadesinde ilk soru, lazerin hangi malzemeye uygulandığıdır. Lazerle hazırlanan bir bıçaklı kalıpta, kesici şeritlerin oturacağı kanallar kontrplak taşıyıcıya açılabilir. Çelik bıçaklar bu çizime göre biçimlendirilip yerleştirilir; daha sonra conta levhasını kesen işlem pres üzerindeki bıçaklı kesimdir.
Doğrudan lazerle conta kesiminde ise lazer, uygunluğu doğrulanmış conta levhasının konturunu takip ederek parçayı ayırır. Bu senaryoda aynı konturu taşıyan fiziksel bir kesim kalıbı gerekmez. “Lazer conta kalıbı” veya “lazer kesim conta kalıbı” isteyen müşterinin, lazerle hazırlanmış takım mı yoksa lazerle kesilmiş bitmiş parça mı beklediği teklif aşamasında yazılı olarak netleşmelidir.
Her kauçuk veya teknik levha doğrudan lazer için uygun kabul edilemez. Bileşim, katkılar, ısıl etki ve kenar beklentisi yöntem kararını değiştirir. Örneğin lazer üreticisi Trotec, PVC ve PTFE gibi malzemeleri uygun olmayanlar arasında sayar. Malzemenin teknik ve güvenlik bilgi formu ile ekipman üreticisinin işleme talimatı esas alınır; yalnız “kauçuk” adına bakarak karar verilmez.
Kalıpsız conta kesimi nasıl ayrılır?
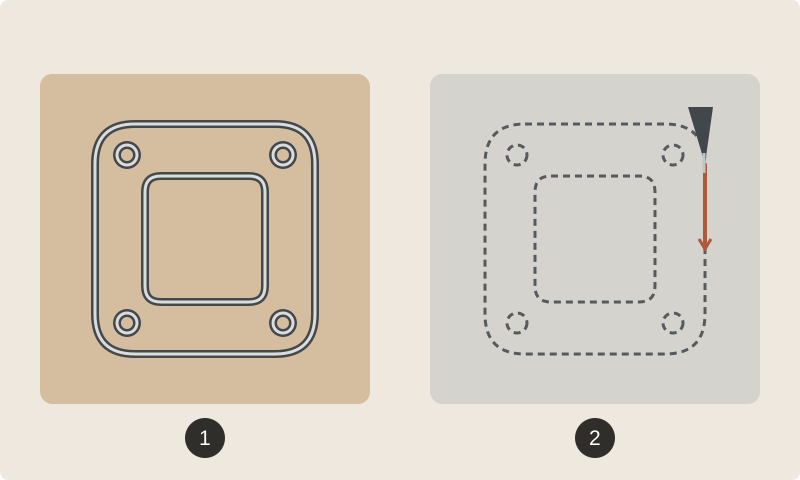
Kalıpsız conta kesimi, parçanın her şekli için özel bir bıçaklı kalıp hazırlamadan, dijital çizimin makinede takip edilmesiyle yapılır. CNC conta kesimi bu işleyişi anlatan genel bir ifadedir; kesici araç makineye göre değişir. Dijital bıçaklı kesimde uygun bir salınımlı bıçak kullanılabilir. Su jeti veya lazerle kesim de kendi malzeme ve ekipman koşullarında değerlendirilir.
“Kalıpsız conta kalıbı” ifadesi bu yüzden belirsizdir. Kastedilen, genellikle kalıp yaptırmadan conta üretimidir. Yine de kalıpsız üretim çizimsiz veya hazırlıksız üretim anlamına gelmez: kesim dosyası, malzeme sabitleme, kesim sırası ve uygun takım seçimi gerekir.
Az adetli, sık revize edilen veya prototip conta işlerinde dijital kesim başlangıcı kolaylaştırabilir. Geometrisi oturmuş ve tekrar eden siparişlerde bıçaklı conta kalıbı değerlendirilebilir. “Şu adetten sonra kesin kalıp gerekir” şeklinde genel bir eşik verilemez; kontur uzunluğu, delik sayısı, levha yerleşimi, malzeme ve mevcut makine birlikte hesaplanır.
Kalıplı mı, kalıpsız mı?
İki yöntemden fiyat isterken aynı teknik çizimi, aynı malzeme tarifini ve aynı teslim kapsamını gönderin. Bir teklifte yalnız takım bedeli, diğerinde hazır kesilmiş parçaların bedeli varsa rakamları doğrudan karşılaştırmak yanıltır. Kalıp maliyeti ile parça başı kesim maliyeti ayrı kalemlerdir.
- Çizim sık değişiyorsa: revizyon başına hazırlık süresini ve fiziksel takım değişimi gerekip gerekmediğini sorun.
- Aynı parça düzenli tekrarlanıyorsa: kalıbın saklanması, tekrar kurulum ve bakım giderlerini toplam sipariş planına katın.
- İnce köprüler veya çok sayıda delik varsa: parçanın kesim sırasında tutulmasını ve iç atıkların nasıl çıkarılacağını değerlendirin.
- Malzeme pahalıysa: çoklu poza ve tabaka yerleşimiyle elde edilen kullanım oranını karşılaştırın. Yalnız kesim hızına bakmayın.
Örneğin montaj tasarımı henüz değişen bir prototip ile ölçüsü sabitlenmiş düzenli bakım contası farklı kararlar gerektirebilir. İkisinin çizimi benzer olsa da tekrar sipariş beklentisi ve revizyon riski farklıdır. Uygun yöntem, üreticinin elindeki makineden önce parçanın ihtiyacına göre tarif edilmelidir.
Malzeme adı seçimi nasıl etkiler?
Kauçuk conta kesimi tek bir reçeteye sahip değildir. NBR conta ve EPDM conta için kesim değerlendirmesinde malzeme sınıfı, kalınlık, sertlik ve varsa takviye birlikte bildirilir. Silikon conta, sünger conta, keçe conta ve mantar conta da kendi esneme, sıkışma ve kenar davranışlarıyla ele alınır. Aynı ailedeki iki levha farklı sonuç verebilir.
Klingirit adıyla istenen lif esaslı levhalarda ticari ad yerine üretici, ürün kodu ve teknik föyün paylaşılması daha sağlıklı bir başlangıçtır. PTFE conta veya metal takviyeli bir levha söz konusu olduğunda yöntem uygunluğu ayrıca incelenir. Buradaki malzeme adları, her kalıbın hepsini kesebileceği veya aynı lazer ayarının kullanılabileceği anlamına gelmez.
Kesim yöntemine uygunluk ile contanın kullanım yerine uygunluğu iki ayrı karardır. Sıcaklık, basınç, akışkan ve bağlantı koşulları için malzeme seçimini uygulamanın teknik sorumlusu ve malzeme üreticisinin verileri belirler. Dış ölçüsü doğru kesilmiş bir conta, bu koşullar doğrulanmadan sızdırmazlık performansı bakımından onaylanmış sayılmaz.
Çizimde hangi bilgiler bulunmalı?
Özel ölçü conta için dış kontur, iç boşluk, cıvata delikleri ve varsa çentikler tek bir güncel revizyonda gösterilir. Birim ve ölçek açık yazılır. DXF kesim çizimi paylaşılırken ölçülendirilmiş bir PDF eklemek, dosya alışverişinde oluşabilecek birim ve sürüm belirsizliklerini azaltır.
Flanş contasında delik merkezleri ve montaj yönü parçanın oturmasını etkiler. Kritik ölçülere tolerans eklenmeli; bütün ölçülere alışkanlıkla aynı dar tolerans yazılmamalıdır. Delik konumunun kontrolünü ayrıntılandırmak için conta kalıbında delik merkezi ve ölçü güvenliği yazısına bakabilirsiniz.
Eski bir numune üzerinden çizim hazırlanacaksa parçanın ezilmiş, şişmiş veya aşınmış olabileceğini not edin. Sağlam referans ve karşı parçanın ölçüleri birlikte değerlendirilir. Kesim sonrası kontrolün ayrıntıları numune kontrolü rehberinde; delik içi parçaların ayrılması ise iç atıkların temiz çıkışı yazısında ele alınır.
Contacı ile kalıp üreticisi aynı işi mi yapar?
“Contacı” sözü; hazır conta satan, levhadan özel parça kesen veya farklı sızdırmazlık ürünleri sağlayan işletmeler için kullanılabilir. Conta kalıbı üreticisi ise üretimde kullanılacak kesici takımı hazırlayabilir. Bir işletme birden fazla işi yapabilir; adı, teslim kapsamını tek başına açıklamaz.
Teklifin kesim takımını mı, hazır contayı mı kapsadığını kontrol edin. Malzemeyi kimin sağlayacağı ve kesimi kimin yapacağı da teklifte yazılı olsun.
İkram Lazer'in conta kesim bıçağı ve kalıp üretimi sayfası, bıçaklı takım talebinin değerlendirilmesine yöneliktir. Buradaki doğrudan lazer, su jeti ve dijital kesim karşılaştırması yöntemleri açıklar; bu işlemlerin tamamının İkram Lazer tarafından sunulduğu anlamına gelmez.
Conta kalıpçısı seçerken hangi kapsamı netleştirmelisiniz?
Conta kesim kalıpçısı arayışında, çizimin kimin tarafından hazırlanacağını ve onaylanacağını, takımın hangi pres için üretileceğini ve ilk kesim kontrolünü kimin yapacağını sorun. Malzeme veya çizim revizyonu değiştiğinde mevcut takımın nasıl değerlendirileceği de görüşmeye dâhil olsun.
“Conta kesim bıçakçısı” diye ulaştığınız tedarikçiden yalnız yıpranan kesici şeridin yenilenmesini mi, taşıyıcısıyla birlikte yeni takım mı istediğinizi belirtin. Teknik teklifin bu kapsamı açık yazması, benzer isimlerle sunulan farklı işleri karşılaştırmanıza yardımcı olur.
İyi bir conta kesim kalıbında ne aranır?
İyi bir kalıp, onaylanan parçayı kullanılacak levha ve pres koşullarında tekrarlanabilir biçimde kesmeye uygun hazırlanır. Dış çizginin düzgün görünmesine ek olarak dar bölgelerin şekli, deliklerin montajla uyumu ve kesilmiş parçanın takımdan ayrılması değerlendirilir.
İlk örnekte teknik sorumlunun belirlediği kritik ölçüler ve montaj uyumu kontrol edilir. Seri işte aynı çizim revizyonunun ve malzeme tarifinin korunması, tekrar siparişlerin karşılaştırılmasını kolaylaştırır. Kalıp üreticisiyle kesimi yapan işletmenin ortak bir referans üzerinden çalışması, ölçü veya malzeme değişikliğinin geç fark edilmesini önlemeye yardımcı olur.
Ayrıntılı kabul adımlarını conta kalıbında numune kontrolü yazısında bulabilirsiniz.
Conta kalıbı siparişi için gereken bilgiler
Teknik çiziminiz veya sağlam numunenizle birlikte malzeme cinsini, levha kalınlığını ve kullanacağınız presin çalışma alanını gönderin. Aynı kalıpta birden fazla parça kesilecekse bir baskıda istediğiniz parça sayısını da ekleyin.
Teklifte kalıp, çizim hazırlama ve sevkiyat bedellerinin ayrı belirtilmesini isteyin. Hazır kesilmiş conta talebinde malzeme ve kesim bedeli de hesaba katılır.
Tekrar siparişte önceki kalıp veya çizim numarasını paylaşın. Malzeme, kalınlık ya da ölçü değiştiyse eski kalıbın uygunluğu yeniden kontrol edilir.
İkram Lazer ile conta bıçağı ve kalıp üretimi
İkram Lazer olarak conta bıçakları ve conta kesim kalıpları üretiyoruz. Teknik çizim veya sağlam numune üzerinden dış konturu, iç boşlukları ve delikleri inceliyoruz. Malzeme kalınlığı, sertliği ve pres ölçülerine göre tek parça ya da çoklu poza için takım hazırlıyoruz.
NBR, EPDM, kauçuk, sünger ve keçe levhalar için talebinizde malzeme kodunu da paylaşın. Conta kesim bıçağı hizmetimiz hakkında bilgi almak için çiziminizi veya numunenizi gönderebilirsiniz.
Conta kalıpları hakkında sık sorulan sorular
1Conta bıçağı ile conta kesim kalıbı aynı mı?
Siparişlerde iki ad da bitmiş takım için kullanılabilir. Parça tarifinde bıçak kesici çeliği, kalıp ise taşıyıcı ve yardımcı parçalarla birlikte takımın tamamını anlatır.
2Lazerle hazırlanan kalıp contayı lazerle mi keser?
Bıçaklı kalıpta lazer, taşıyıcının bıçak yuvalarını açmak için kullanılabilir. Conta levhasını presin bastığı çelik bıçak keser. Levhayı doğrudan lazerle kesmek farklı bir işlemdir.
3Kalıpsız conta kesiminde çizim gerekir mi?
Evet. Makinenin izleyeceği dış kontur, delikler ve ölçüler dijital dosyada tanımlanır. Numuneyle başlanan işte de önce bu kesim verisi hazırlanır.
4Conta kalıpları her malzemeyi kesebilir mi?
Bıçak ve takım yapısı belirli malzeme, kalınlık ve pres koşulları için seçilir. Kauçuktan keçeye veya farklı sertlikte bir levhaya geçerken mevcut kalıbın uygunluğu kontrol edilir.
5Conta kesim kalıbı fiyatını ne belirler?
Kontur uzunluğu, delik sayısı, parça yerleşimi ve takım bileşenleri fiyatı etkiler. Çizim hazırlama ve sevkiyatın teklife dâhil olup olmadığını da kontrol edin. Kalıp bedeli ile hazır kesilmiş conta bedeli farklı kalemlerdir.
6Teknik çizim olmadan conta bıçağı yapılabilir mi?
Sağlam numuneden ölçü alınıp çizim hazırlanabilir. Ezilmiş veya şişmiş eski parçanın ölçüleri doğrudan kopyalanmadan önce karşı parçayla kontrol edilir; üretim çizimi müşteri onayına sunulur.
7Conta kalıbı için hangi çizim dosyası gönderilmeli?
DXF dosyasının yanına ölçülendirilmiş PDF ekleyin. Birim, ölçek, malzeme kalınlığı ve çizim revizyonu açık olsun. Dosyada yalnız görünen şeklin bulunması, kritik ölçülerin anlaşılması için yeterli olmayabilir.
8Conta kalıpçısına hangi malzeme bilgileri verilmeli?
Malzemenin üreticisini veya ürün kodunu, levha kalınlığını ve varsa sertlik bilgisini paylaşın. Yapışkan, koruyucu kâğıt veya takviye katmanı varsa bunları da belirtin; katmanlar kesim davranışını değiştirebilir.
9Tek gözlü mü, çok gözlü conta kalıbı mı seçilmeli?
Sipariş adedi, tabaka ölçüsü ve presin çalışma alanı birlikte değerlendirilir. Çok gözlü yerleşim bir baskıda daha fazla parça çıkarabilir; gereken kesim kuvveti ve atık çıkarma düzeni de bu yerleşime uygun olmalıdır.
10Yapışkanlı conta levhasında taşıyıcı kâğıt kesilir mi?
Teslim edilecek parçaya göre değişir. Parça tamamen ayrılacaksa katmanlar birlikte kesilebilir; taşıyıcı üzerinde kalacaksa kontrollü yarım kesim gerekir. Teklifte istenen ayrılma biçimini ve katman yapısını tarif edin.
11Küçük delikler için ayrı zımba gerekir mi?
Delik çapı, levha kalınlığı ve sertliği birlikte incelenir. Uygun işlerde delik zımbası kullanılabilir. Ayrıntılar için delik içi atıkların çıkarılması yazısına bakabilirsiniz.
12Yalnız conta bıçağı yenilenebilir mi?
Taşıyıcının ve bıçak yuvalarının durumu uygunsa kesici elemanların yenilenmesi değerlendirilebilir. Mevcut kalıbın fotoğrafı, çizimi ve kesimde görülen sorun üreticiye iletilmelidir; her eski kalıp aynı şekilde onarılamaz.
13Önceki conta kalıbı tekrar siparişte kullanılabilir mi?
Çizim revizyonu, malzeme ve kalınlık aynıysa takımın aşınması ve taşıyıcının durumu kontrol edilir. İlk kesilen parçayı onaylı örnekle karşılaştırın. Numune kontrolü tekrar üretimde de geçerlidir.
14Düz conta kalıbıyla O-ring üretilir mi?
Levhadan kesilen halka, düz kesitli bir contadır. Dairesel kesitli O-ring farklı bir ürün yapısına ve üretim yöntemine sahiptir. Siparişte kesit çizimi paylaşmak bu iki parçanın karışmasını önler.
15Anten contası ile su ve toz contası aynı mı?
Anten veya haberleşme muhafazasında yalnız çevresel sızdırmazlık ya da buna ek EMI/RFI koruması istenebilir. İletkenlik gereken işte malzeme ve montaj buna göre seçilir; sıradan bir sızdırmazlık levhası aynı işlevi otomatik olarak sağlamaz.
Teknik kaynaklar
Yöntem açıklamaları için Zünd'ün dijital conta kesimi açıklaması ve Trotec'in lazer işlemeye uygun olmayan malzemeler listesi esas alınmıştır. Bu kaynaklar ekipman ve yöntem bilgisidir; firmamızın makine parkı veya bütün malzemeler için üretim taahhüdü değildir. Kapak temsili olarak üretilmiş, aşağıdaki şemalar yöntem farkını anlatmak için çizilmiştir.
Kullanım alanları için Trelleborg'un düz conta uygulamaları, Rogers'ın muhafaza ve conta tasarımı açıklamaları ve Garlock'un gıda ve içecek uygulamaları incelenmiştir. Sektör örnekleri genel kullanım bilgisidir; malzeme uygunluğu ürün ve uygulama özelinde değerlendirilir.


