
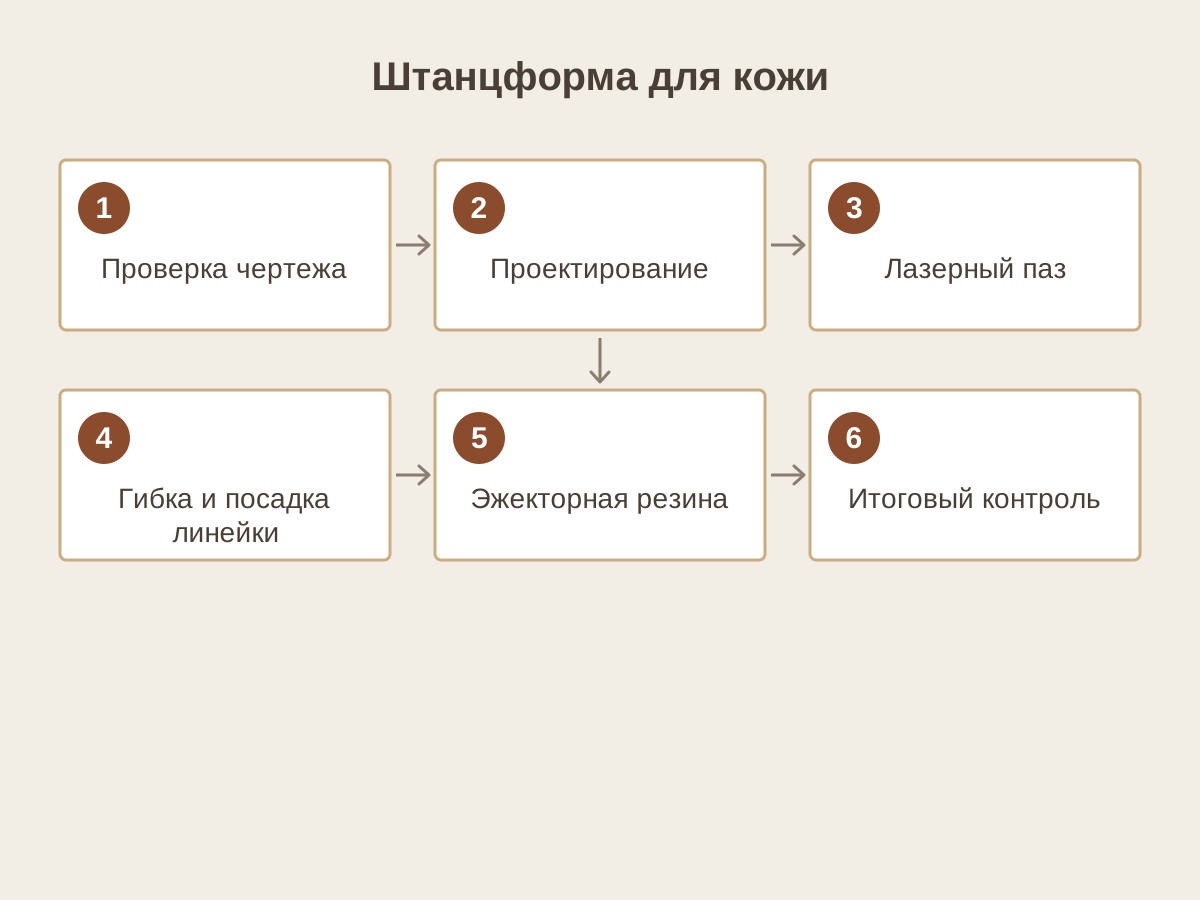
После утверждения корпуса сумки, конца ремня, детали верха обуви или карманчика кошелька одну и ту же деталь нужно вырубать сотнями раз с одинаковым размером. Штанцформа для кожи и есть инструмент, который обеспечивает это повторение: стальная режущая линейка по контуру детали, посаженная в фанерное основание. В отрасли тот же инструмент называют вырубным ножом для кожи, ножом-штампом или прессовым ножом. Производство проходит шесть этапов, и решение на каждом из них определяет, как штанцформа поведёт себя на прессе.
О каком инструменте идёт речь?
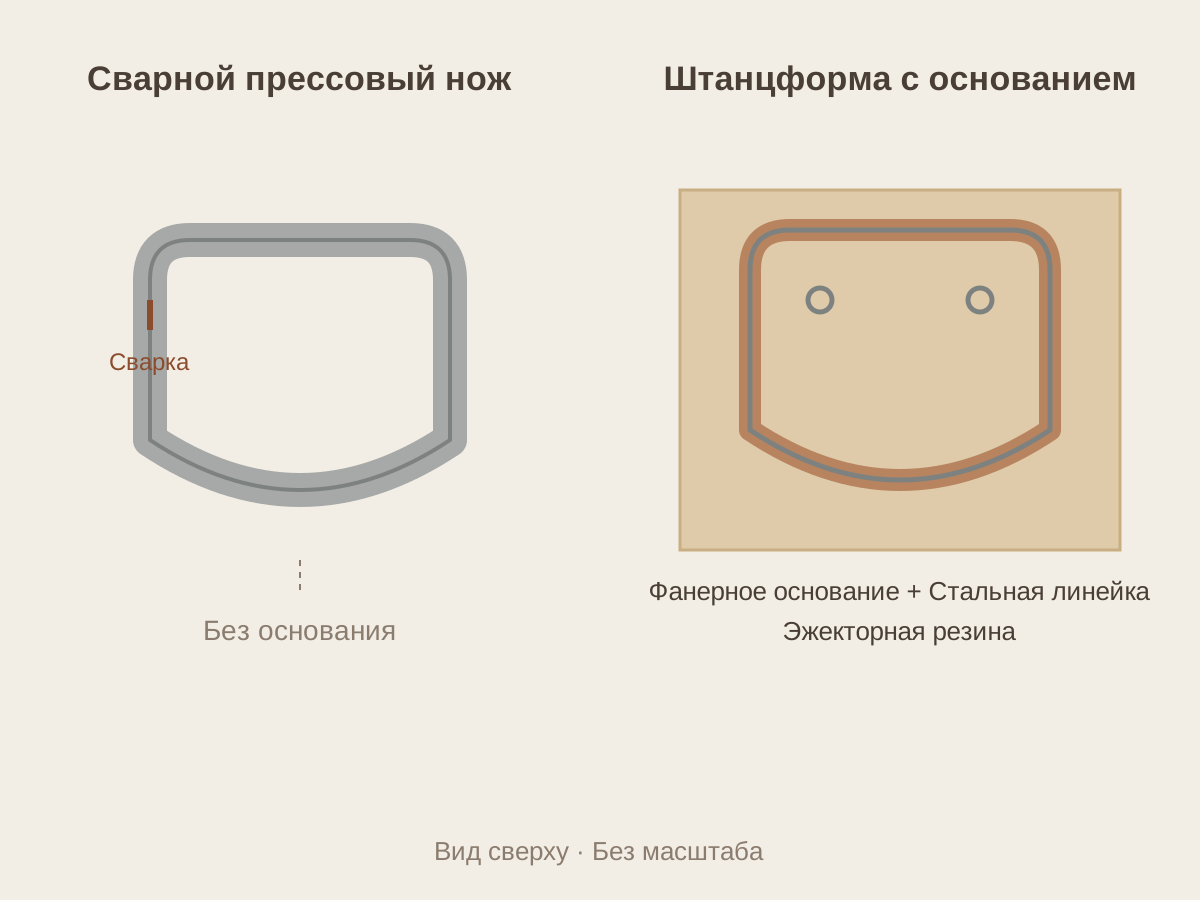
В кожевенной отрасли под одним названием запрашивают две разные конструкции. Первая: высокий нож без основания, который получают гибкой стальной полосы и сваркой её концов. Вторая: инструмент с основанием, пришедший из полиграфического штанцевания. Линейка сажается в фанерное основание с прорезанными лазером пазами, рядом наклеивается эжекторная резина. В этой статье описано производство второй конструкции.
Главная особенность инструмента с основанием в том, что на одном основании можно разместить несколько деталей. Корпус, боковина и клапан сумки или набор карманчиков кошелька стоят рядом на одной фанере; каждый ход пресса вырубает весь комплект. Контуры, отверстия и насечки берутся из чертежа, поэтому взаимное положение деталей в ходе производства не меняется.
Левые и правые пары, размерные ряды и зеркальные детали в такой конструкции планируются отдельно. Международные названия clicker die и press knife могут относиться к обеим конструкциям, поэтому в заказе лучше описать вместе основание, высоту линейки и используемый пресс.
Этап 1: проверка чертежа детали и образца
Производство начинается не с фотографии, а с чертежа детали в масштабе 1:1 или с физического образца. В файле PDF, AI или DXF внешний контур каждой детали должен быть одной замкнутой линией; припуск на шов, припуск на загибку и монтажные метки показывают на отдельном слое, не на линии реза. Когда приходит физический образец, его контур оцифровывают, а растянутые и изношенные края отделяют от истинного размера.
На этом этапе по одному проверяют отверстия, насечки для шва, места заклёпок и кнопок. Смещение отверстия на кожаной детали на несколько миллиметров нарушает совмещение замка клапана или ремешка, поэтому проверка чертежа охватывает внутренние детали так же тщательно, как линию реза. Для левых и правых деталей здесь же уточняют, соответствует ли зеркальное отражение утверждённой модели.
Изготовитель штанцформ обрабатывает чертёж с точностью 0,05 мм. Это значение относится к контуру и расстоянию между линейками; растяжение кожи, её восстановление после реза и форма при сшивании в этот допуск не входят и оцениваются по образцу детали.
| Переданные данные | Где используются в производстве |
|---|---|
| Замкнутый контур 1:1 | Траектория лазерного паза и длина линейки |
| Положение отверстий, насечек и меток | Места пробойников и насечки на линейке |
| Данные левой/правой стороны и размеров | Число деталей на основании и зеркальная раскладка |
| Образец кожи или кожзаменителя | Кромка линейки, толщина (пункт) и выбор резины |
| Используемый пресс и зона вырубки | Размер основания и высота линейки |
Этап 2: проектирование инструмента, перемычки и стыки линейки
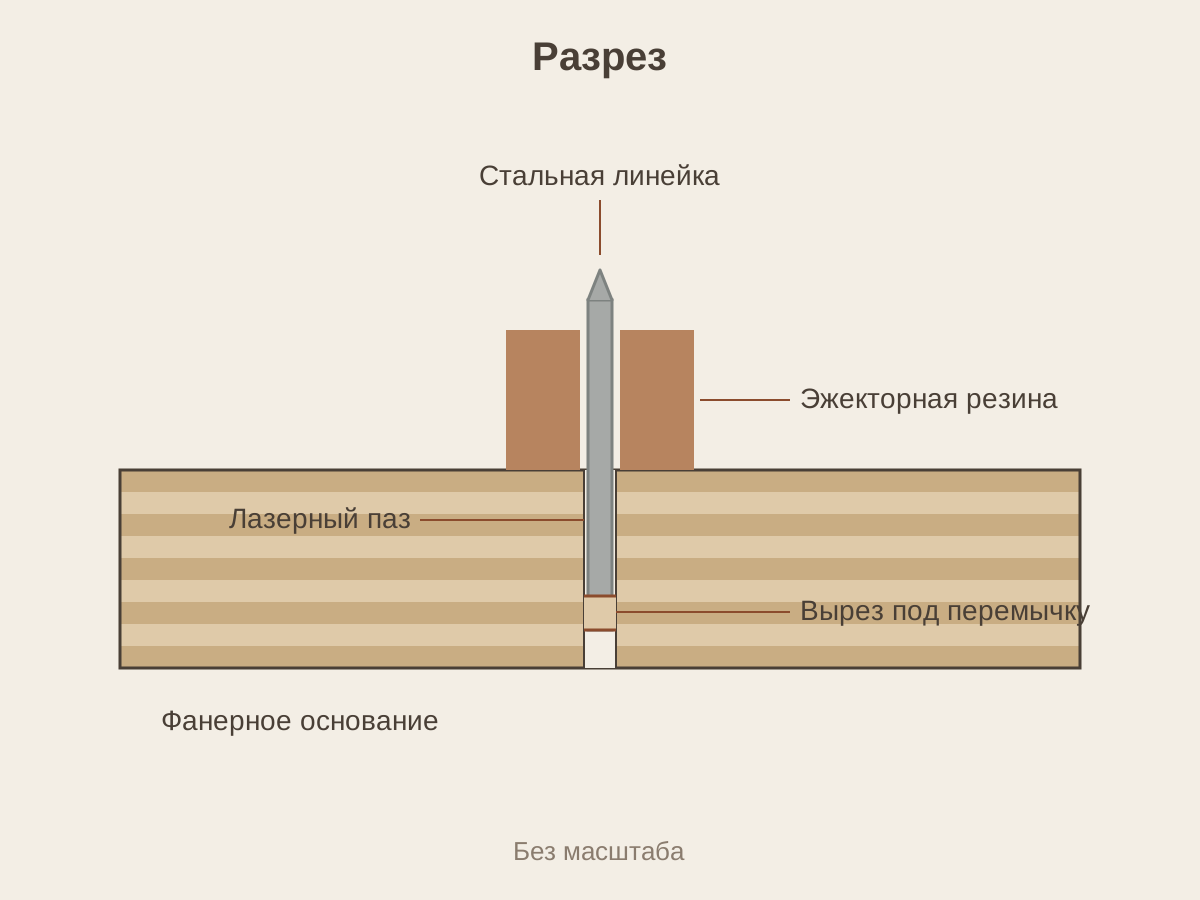
Утверждённый контур не отправляют на лазер напрямую; сначала проектируют инструмент. Если замкнутый контур прорезать в фанере от начала до конца, середина основания выпадет. Поэтому вдоль паза планируют перемычки, где фанера остаётся непрорезанной, а в нижней кромке линейки в тех же точках делают вырезы под перемычки. Перемычки держат основание целым и не оставляют следа на кромке детали.
На этом же этапе выбирают стык, где полоса линейки начинается и заканчивается. Стык располагают там, где он не будет заметен на лицевой стороне кожи, вдали от крутых изгибов; подходящим местом обычно оказывается кромка внутри припуска на шов. Если для отверстий и мелких окружностей вместо гибки линейки используют пробойники, их диаметр и положение тоже вносят в проект.
Когда несколько деталей делят одно основание, расстояние между ними задают так, чтобы хватило места для резины и тел линеек. Два слишком близких контура не оставляют резине места для сжатия; слишком далёкие детали расходуют полезную площадь кожи впустую. Поскольку направление и зону качества кожи выбирает вырубщик, инструмент можно разделить так, чтобы детали укладывались на кожу по отдельности.
Этап 3: лазерная прорезка пазов в фанерном основании
В качестве основания берут фанеру 18 мм, обычную для плоских штанцформ. Лазер с ЧПУ прорезает в фанере паз по траектории линейки из проекта. Ширину паза задают по толщине линейки: паз шире линейки даёт ей смещаться при ударе, более узкий паз заставляет забивать линейку с усилием и раскалывает фанеру.
Лазер точно повторяет каждую дугу и каждый угол чертежа. Поэтому двойная линия, незамкнутый конец или наложение контуров, оставшиеся в чертеже, переходят в паз в том же виде; именно на этом этапе проверка чертежа приносит наибольшую пользу. Места перемычек вдоль паза остаются непрорезанными.
Волокно и влажность фанеры влияют на чистоту кромки паза. Сухое, ровное основание с прочными слоями годами держит линейку в одном положении; влажный или расслоившийся лист позволяет линейке расшататься.
Этап 4: резка, гибка и посадка стальной линейки
Стальную полосу отрезают по длине из проекта. В ней делают вырезы под перемычки и, если нужно, насечки для шва. Затем полосу гнут по дугам чертежа: крутые изгибы формируют в гибочной оснастке, длинные дуги вручную. Согнутую линейку ставят в паз и забивают до посадки.
Линейку описывают тремя размерами: высота, толщина (пункт) и профиль кромки. При плоской вырубке стандартная высота режущей линейки 23,80 мм; под неё настраивают раскрытие пресса. Тонкий пункт облегчает крутые изгибы, толстый усиливает тело линейки. На материалах вроде толстой подошвенной кожи или многослойного кожзаменителя тело линейки несёт большую нагрузку, поэтому пункт выбирают по образцу материала.
Профиль кромки определяет кромку реза на коже. Симметричная центральная заточка подходит большинству галантерейных деталей; одностороннюю заточку выбирают там, где одна сторона кромки реза должна оставаться прямой. Тело линейки делают достаточно мягким для гибки, а кромку достаточно твёрдой для стойкости к износу.
Этап 5: эжекторная резина и выход детали из линейки
При ударе линейка входит в кожу; когда пресс раскрывается, деталь и окружающая кожа могут остаться зажатыми по обе стороны линейки. Поэтому рядом с линейками наклеивают эжекторную резину. При ударе она сжимается, а при раскрытии штанцформы восстанавливается и выталкивает кожу из линейки. Обычно резина заканчивается на 1,5–2 мм выше кромки линейки.
Так как кожа толстый и упругий материал, твёрдость и профиль резины оценивают иначе, чем для картона. Вокруг широких деталей корпуса используют мягкую резину, по обе стороны узких ремешков и ручек более твёрдую. Цвета резины у разных производителей означают разную твёрдость, поэтому выбор делают по твёрдости, профилю и высоте, а не по цвету.
На этом же этапе планируют выпадение мелких высечек из пробойников. Высечка, оставшаяся внутри пробойника, через несколько ударов заклинивает и портит отверстие; выталкиватель или полость под отход, подобранные под диаметр пробойника, это предотвращают.
Этап 6: итоговый контроль и первые детали на прессе
Перед отправкой проверяют посадку линейки в пазу, стыки, перемычки, положение пробойников и раскладку резины; контур сравнивают с чертежом. По запросу отправляют фотографию готовой штанцформы. Контроль штанцформы подтверждает размеры и сборку; то, как кожа режется на прессе, видно по первым деталям на прессе заказчика.
Точки проверки первых деталей известны: завершён ли рез по всему контуру, совпадают ли отверстия и насечки с чертежом, легко ли деталь выходит из линейки, совпадают ли левая и правая детали при наложении. Если результат этой проверки записан в архив штанцформ, при повторном заказе используют тот же файл и ту же настройку.
Пресс, вырубная плита и настройка давления напрямую влияют на этот результат. Как одна и та же штанцформа ведёт себя на разных прессах и почему данные пресса запрашивают при заказе, подробно описано в руководстве о совместимости пресса для вырубки кожи и штанцформы.
Чем инструмент для кожи отличается от штанцформы для картонной коробки
Последовательность производства та же, что у штанцформы для картонной коробки; различия определяет материал. В коже нет биговальной и перфорационной линейки, все линии режущие. Материал толще и упругее картона, поэтому острота кромки, пункт и выбор резины важнее. Кожаные детали обычно вырубают по одной или малыми комплектами, поэтому основание держат компактным под головку используемого пресса.
Ещё одно отличие в направлении кожи. На картонном листе положение детали закреплено чертежом; на коже вырубщик размещает деталь по зоне качества и направлению растяжения. Штанцформа это решение принять не может; она лишь точно повторяет утверждённую форму детали при каждой укладке.
| Параметр | Штанцформа для картонной коробки | Штанцформа для кожи |
|---|---|---|
| Типы линеек | Режущие, биговальные, перфорационные, комбинированные | Только режущие линейки и пробойники |
| Толщина материала | Тонкий лист, полный рез за один ход | Толстый и упругий; решают кромка и пункт |
| Размещение детали | Фиксированная раскладка на листе | Вырубщик выбирает направление и зону на коже |
| Размер основания | Крупное, под стол машины | Компактное, под головку пресса |
| Эжекторная резина | Мягкая на широких участках | Твёрдая на узких полосах, мягкая вокруг корпусов |
Какие данные передают изготовителю штанцформ?
Каждый из шести этапов производства опирается на одно из данных заказа: чертёж или образец, образец кожи и его толщина, данные левой/правой стороны и количество, примечания об отверстиях и насечках, используемый пресс и его зона вырубки. Подготовленное по этим данным предложение ясно описывает высоту линейки, пункт, размер основания и раскладку резины.
Детали сумок, ремней и кожгалантереи рассматриваются в услуге штанцформ для кожи, детали верха обуви в услуге вырубных ножей для деталей верха, а комплекты кошельков в своей услуге. Если в модели несколько деталей, проектирование завершается быстрее, когда название, размер и количество каждой детали записаны отдельной строкой.


