
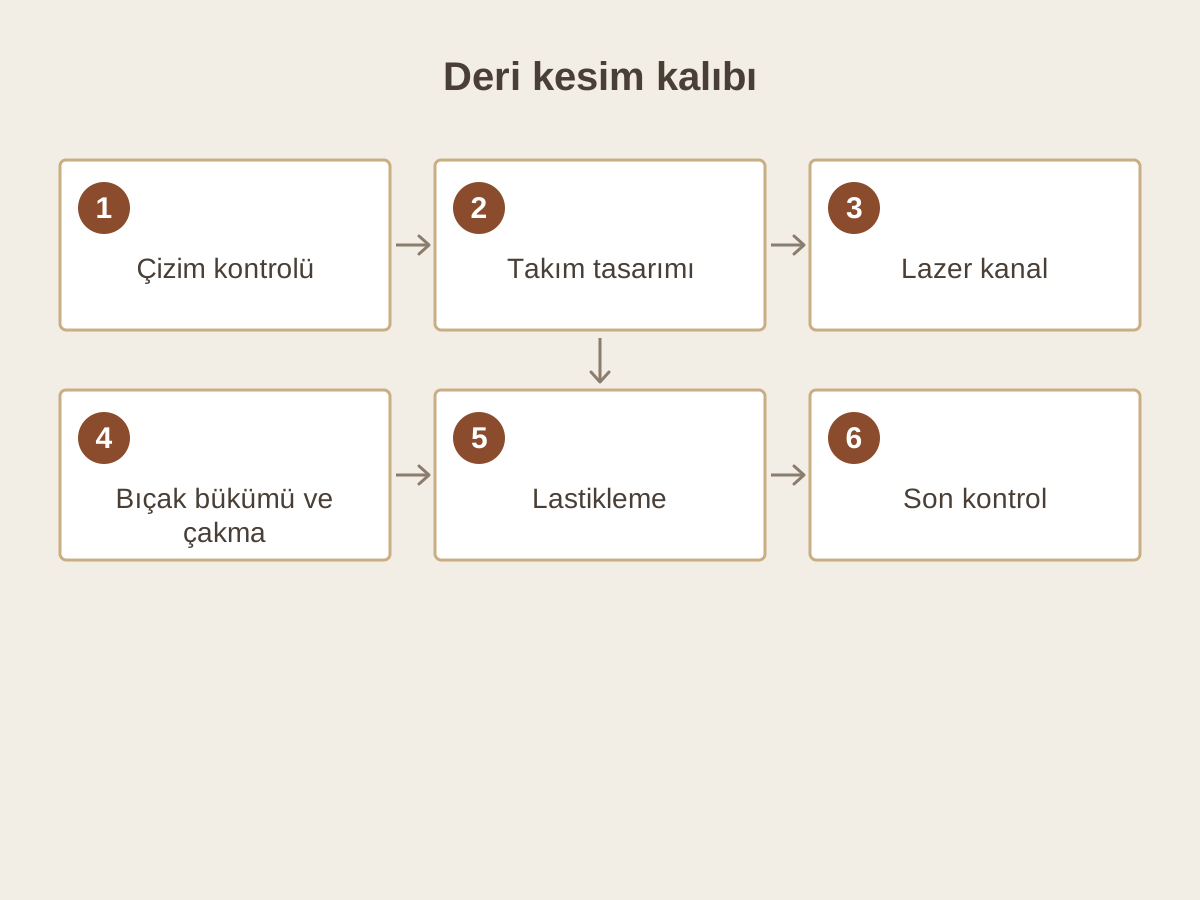
Çanta gövdesi, kemer ucu, saya parçası ya da cüzdan kartlığı bir kez onaylandıktan sonra aynı parçanın yüzlerce kez aynı ölçüde kesilmesi gerekir. Deri kesim kalıbı bu tekrarı sağlayan takımdır: kontrplak bir tabana oturan, parçanın konturunu izleyen çelik kesim bıçağı. Sektörde aynı takım deri kesim bıçağı, deri kalıp bıçağı ya da pres bıçağı adıyla da anılır. Üretim altı aşamada ilerler ve her aşamada yapılan seçim, kalıbın preste nasıl davranacağını belirler.
Hangi takımdan söz ediyoruz?
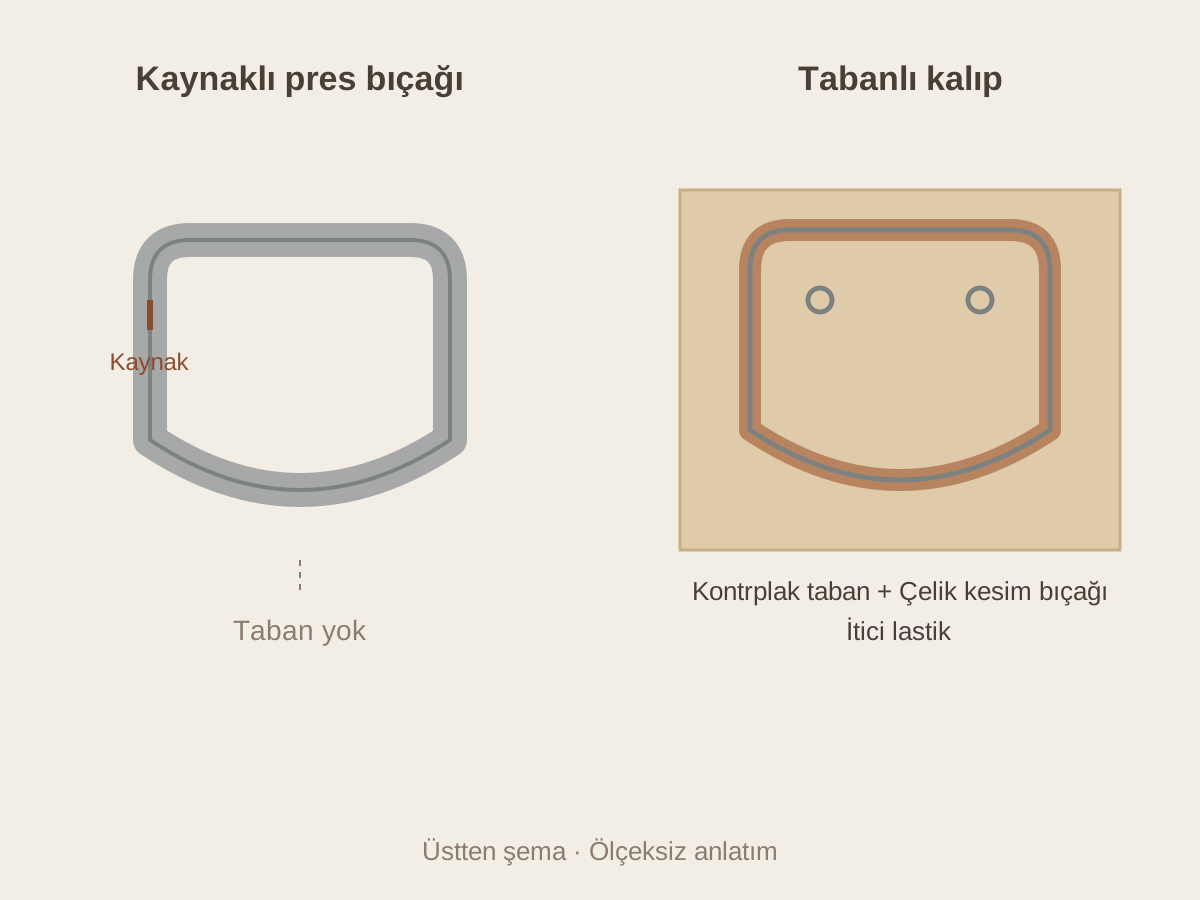
Deri sektöründe iki farklı yapı aynı adla istenebilir. Birincisi, çelik şeridin kıvrılıp uçlarının kaynaklanmasıyla elde edilen, tabanı olmayan yüksek gövdeli pres bıçağıdır. İkincisi ise matbaa kalıpçılığından gelen tabanlı takımdır: bıçak, lazerle kanal açılmış kontrplak tabana çakılır ve yanlarına itici lastik yapıştırılır. Bu yazı ikinci yapının üretimini anlatır.
Tabanlı takımın belirleyici özelliği, birden fazla parçanın tek tabanda toplanabilmesidir. Bir çantanın gövde, körük ve kapak parçaları ya da bir cüzdanın kartlık takımı aynı kontrplak üzerinde yan yana durur; her pres vuruşunda takımın tamamı kesilir. Kontur, delik ve çentikler çizimden geldiği için parçalar arasındaki ilişki üretim boyunca değişmez.
Sağ-sol çiftler, numara serileri ve ayna parçalar bu yapıda ayrı ayrı planlanır. Uluslararası kataloglarda clicker die ya da press knife adıyla geçen takımlar her iki yapıyı da kapsayabildiği için siparişte tabanın, bıçak yüksekliğinin ve kullanılan presin birlikte tarif edilmesi karışıklığı önler.
Aşama 1: Parça çizimi ve numunenin kontrolü
Üretim bir fotoğrafla değil, parçanın 1:1 çizimiyle ya da fiziksel numunesiyle başlar. PDF, AI veya DXF dosyasında her parçanın dış konturu kapalı tek çizgi olmalıdır; dikiş payı, kıvırma payı ve montaj işaretleri kesim hattından ayrı katmanda gösterilir. Fiziksel numune geldiğinde kontur sayısallaştırılır ve esnemiş, aşınmış kenarlar gerçek ölçüden ayrılır.
Bu aşamada delikler, dikiş çentikleri, perçin ve çıt yerleri tek tek doğrulanır. Deri parçasında bir deliğin birkaç milimetre kayması kapağın kilidini ya da askının hizasını bozar; çizim kontrolü bu yüzden kesim hattı kadar iç detayları da kapsar. Sağ-sol parçalarda aynalamanın onaylı modele göre yapılıp yapılmadığı da burada sorulur.
Kalıpçı çizimi 0,05 mm ölçü hassasiyetiyle işler. Bu değer bıçaklar arasındaki mesafe ve kontur için geçerlidir; derinin esnemesi, kesim sonrası toparlanması ve dikişte alacağı biçim bu toleransın dışındadır ve numune parçayla değerlendirilir.
| Gönderilen bilgi | Üretimde kullanıldığı yer |
|---|---|
| 1:1 kapalı kontur çizimi | Lazer kanalının yolu ve bıçak uzunluğu |
| Delik, çentik ve işaret konumları | Zımba yerleri ve bıçak üzerindeki çentikler |
| Sağ-sol ve numara bilgisi | Tabandaki parça adedi ve ayna yerleşim |
| Deri veya suni deri numunesi | Bıçak ağzı, punto ve lastik seçimi |
| Kullanılan pres ve kesim alanı | Taban ölçüsü ve bıçak yüksekliği |
Aşama 2: Takım tasarımı, köprüler ve bıçak birleşimleri
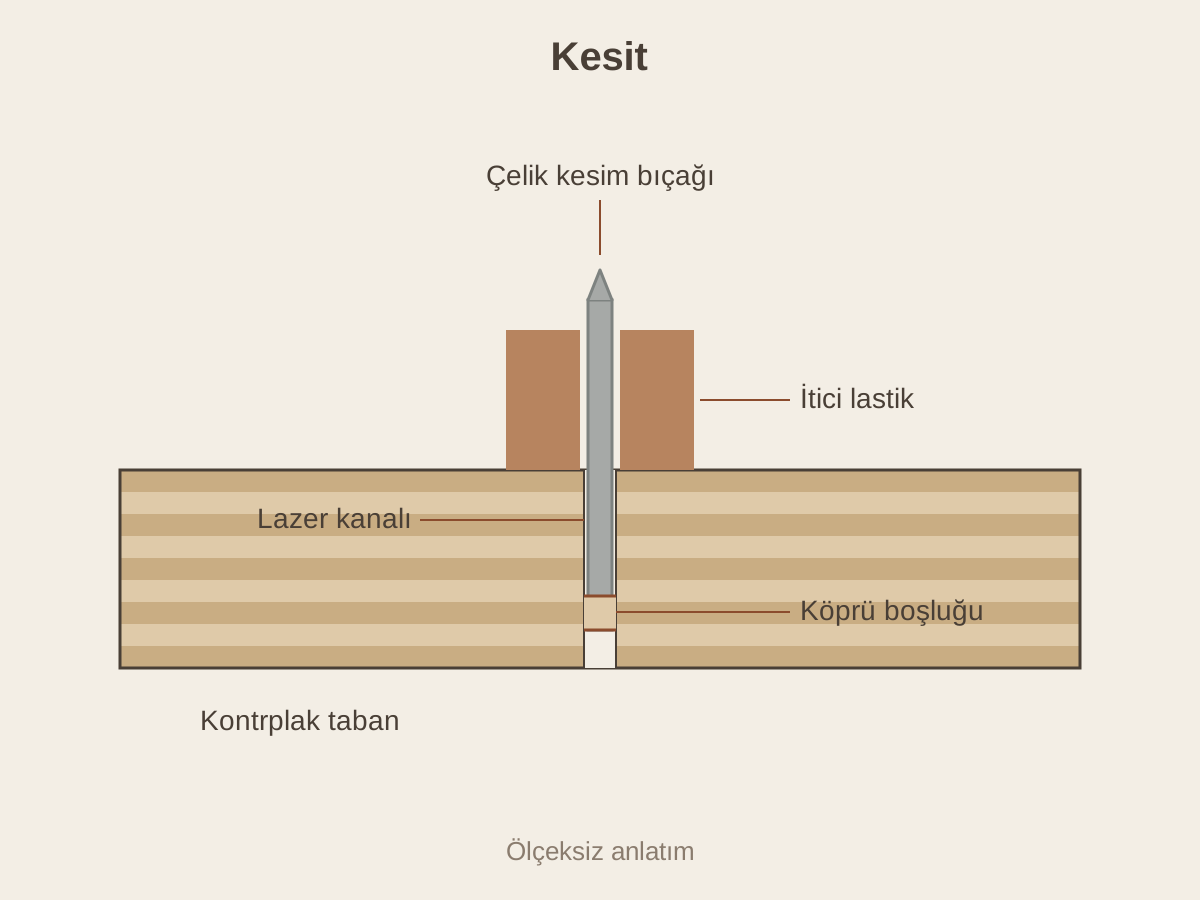
Onaylı kontur doğrudan lazere gönderilmez; önce takım tasarımı yapılır. Kapalı bir kontur kontrplakta baştan sona kesilirse tabanın ortası düşer. Bu yüzden kanal hattında kesilmeden bırakılan köprüler planlanır ve bıçağın alt kenarına aynı noktalarda köprü boşluğu açılır. Köprüler tabanı bütün tutar, parçanın kesim kenarında iz bırakmaz.
Bıçak şeridinin başladığı ve bittiği birleşim noktası da bu aşamada seçilir. Birleşim, derinin görünür yüzünde dikkat çekmeyecek ve dar dönüşlerden uzak bir bölgeye alınır; dikiş payının içinde kalan bir kenar çoğu zaman uygun yerdir. Delik ve küçük daireler için bıçak bükmek yerine zımba kullanılacaksa bunların çapı ve konumu da tasarıma işlenir.
Birden fazla parça aynı tabanda toplanacaksa parçalar arasındaki mesafe lastiğe ve bıçak gövdesine yer bırakacak biçimde ayarlanır. Çok yakın yerleştirilen iki kontur arasında lastik sıkışacak yer bulamaz; çok uzak yerleştirilen parçalar ise derinin kullanılabilir alanını boşa harcar. Deri yönü ve kalite bölgesi kesim operatörünün kararı olduğu için takım, parçaların deri üzerinde ayrı ayrı yerleştirilmesine de izin verecek biçimde bölünebilir.
Aşama 3: Kontrplak tabana lazerle kanal açılması
Taban olarak düz tabla kalıplarda yaygın kullanılan 18 mm kontrplak alınır. CNC lazer, takım tasarımındaki bıçak yolunu kontrplağa kanal olarak işler. Kanal genişliği bıçağın puntosuna göre ayarlanır: kanal bıçaktan geniş olursa bıçak vuruşta oynar, dar olursa bıçak zorlanarak çakılır ve kontrplak çatlar.
Lazer, çizimdeki her kavisi ve köşeyi olduğu gibi izler. Bu nedenle çizimde kalan çift çizgi, açık uç ya da üst üste binmiş kontur kanala da aynı biçimde geçer; çizim kontrolünün en çok işe yaradığı aşama burasıdır. Köprü yerleri kanal üzerinde kesilmeden bırakılır.
Kontrplağın lifleri ve nem oranı kanal kenarının temizliğini etkiler. Kuru, düzgün ve katmanları sağlam bir taban, bıçağı yıllarca aynı konumda tutar; nemli ya da katmanları ayrılmış bir levha ise bıçağın gevşemesine yol açar.
Aşama 4: Çelik bıçağın kesilmesi, bükülmesi ve çakılması
Çelik şerit, takım tasarımındaki uzunluğa göre kesilir. Üzerine köprü boşlukları ve varsa dikiş çentikleri açılır. Ardından şerit çizimdeki kavislere göre bükülür; dar dönüşler özel bükme kalıplarında, uzun yaylar elde biçimlendirilir. Bükülen bıçak kanala yerleştirilir ve çakılarak oturtulur.
Bıçak üç ölçüyle tanımlanır: yükseklik, kalınlık (punto) ve ağız profili. Düz tabla kesiminde standart kesim bıçağı yüksekliği 23,80 mm'dir; pres açıklığı buna göre ayarlanır. İnce punto dar dönüşleri kolaylaştırır, kalın punto gövdeyi güçlendirir. Kalın kösele ya da katlı suni deri gibi malzemelerde bıçağın gövdesi daha fazla yük taşıdığından punto seçimi malzeme numunesine göre yapılır.
Ağız profili derinin kesim kenarını belirler. Ortadan simetrik bilenmiş ağız çoğu saraciye parçası için uygundur; kesilen kenarın bir yüzünün dik kalması istenen işlerde tek taraflı bilenmiş ağız seçilir. Bıçak gövdesi bükülebilecek kadar yumuşak, ağzı ise aşınmaya dayanacak kadar sert üretilir.
Aşama 5: Lastikleme ve parçanın bıçaktan ayrılması
Vuruşta bıçak derinin içine girer; pres açıldığında parça ve çevresindeki deri bıçağın iki yanında sıkışmış kalabilir. İtici lastikler bu yüzden bıçakların yanına yapıştırılır. Vuruşta sıkışır, kalıp açılınca toparlanarak deriyi bıçaktan iter. Lastik genellikle bıçak ağzından 1,5–2 mm yukarıda biter.
Deri kalın ve esnek bir malzeme olduğu için lastiğin sertliği ve profili kartondan farklı değerlendirilir. Geniş gövde parçalarının çevresinde yumuşak, dar kayış ya da askı parçalarının iki yanında daha sert lastik kullanılır. Lastik renkleri üreticiden üreticiye farklı sertlikleri gösterdiğinden seçim renge göre değil sertlik, profil ve yükseklik bilgisine göre yapılır.
Delik zımbalarının içindeki küçük atıkların düşmesi de bu aşamada planlanır. Zımba içinde kalan atık birkaç vuruş sonra sıkışır ve deliği bozar; zımba çapına uygun itici ya da atık boşluğu bunu önler.
Aşama 6: Son kontrol ve preste ilk parçalar
Sevkiyattan önce bıçağın kanala oturuşu, birleşim noktaları, köprüler, zımba konumları ve lastik yerleşimi gözden geçirilir; kontur ölçüsü çizimle karşılaştırılır. Talep edildiğinde bitmiş kalıbın fotoğrafı gönderilir. Kalıbın kontrolü ölçüleri ve montajı doğrular; derinin preste nasıl kesildiği ise müşterinin kendi presindeki ilk parçalarda görülür.
İlk parçalarda bakılacak noktalar bellidir: kesim bütün kontur boyunca tamamlanıyor mu, delikler ve çentikler çizimle aynı yerde mi, parça bıçaktan rahat ayrılıyor mu, sağ-sol çiftler üst üste konduğunda örtüşüyor mu. Bu kontrolün sonucu kalıp arşivine kaydedildiğinde tekrar siparişte aynı dosya ve aynı ayar kullanılabilir.
Kesim presi, kesim plakası ve basınç ayarı bu sonucu doğrudan etkiler. Aynı kalıbın farklı preslerde nasıl davrandığı ve siparişte pres bilgisinin neden istendiği deri kesim presi ile bıçak uyumu rehberinde ayrıntılı anlatılır.
Deri takımını karton kalıbından ayıran noktalar
Üretim sırası karton kutu kalıbıyla aynıdır; farklar malzemeden gelir. Deride pilyaj ve perforaj bıçağı yoktur, bütün hatlar kesim hattıdır. Malzeme kartondan kalın ve esnek olduğu için bıçak ağzının keskinliği, puntosu ve lastik seçimi daha belirleyicidir. Deri parçası genellikle tek tek ya da küçük takımlar hâlinde kesildiği için kalıp tabanı da kullanılan presin kafa ölçüsüne göre küçük tutulur.
Bir başka fark deri yönüdür. Karton tabakada parça konumu çizimle sabitken deride parçanın yerleşimini operatör kalite bölgesine ve esneme yönüne göre belirler. Kalıp bu kararı veremez; yalnızca parçanın onaylı biçimini her yerleşimde aynen tekrar eder.
| Konu | Karton kutu kalıbı | Deri kesim kalıbı |
|---|---|---|
| Bıçak türleri | Kesim, pilyaj, perforaj, kombi | Yalnız kesim bıçağı ve zımba |
| Malzeme kalınlığı | İnce tabaka, tek vuruşta tam kesim | Kalın ve esnek; ağız ve punto seçimi öne çıkar |
| Parça yerleşimi | Tabakada sabit poz düzeni | Operatör deri üzerinde yön ve bölge seçer |
| Taban ölçüsü | Makine tablasına göre büyük | Pres kafasına göre kompakt |
| Lastikleme | Geniş alanlarda yumuşak | Dar şeritlerde sert, gövdelerde yumuşak |
Kalıpçıya hangi bilgiler gider?
Üretimin altı aşamasının her biri bir sipariş bilgisine dayanır: çizim ya da numune, deri numunesi ve kalınlığı, sağ-sol ve adet bilgisi, delik ve çentik notları, kullanılan pres ve kesim alanı. Bu bilgilerle hazırlanan teklif, bıçak yüksekliğini, puntoyu, taban ölçüsünü ve lastik düzenini açıkça tarif eder.
Çanta, kemer ve saraciye parçaları deri kesim bıçağı hizmetinde, saya ve ayakkabı üst parçaları ayakkabı derisi kesim bıçakları hizmetinde, cüzdan takımları ise kendi hizmetinde değerlendirilir. Aynı modelde birden fazla parça varsa her parçanın adı, ölçüsü ve kesilecek adedi ayrı satırda yazıldığında takım tasarımı daha hızlı tamamlanır.


