
Одна и та же штанцформа для кожи в одном цехе режет чисто, а в другом оставляет недорезанные кромки или рано тупится. Разница чаще не в штанцформе, а в прессе, на который её кладут, и в вырубной плите под ней. Ручной рычажный пресс, гидравлический пресс и пресс с поворотной головкой создают для одной и той же линейки разные условия; поэтому изготовитель штанцформ спрашивает при заказе об используемом прессе, зоне вырубки и конструкции имеющихся ножей. В этой статье объясняется, где возникает согласование пресса и штанцформы с основанием; она не содержит продажи оборудования и рекомендаций по моделям.
Типы прессов для вырубки кожи и условия, в которые попадает штанцформа
В небольших мастерских распространён ручной рычажный пресс: вырубщик кладёт штанцформу на кожу и тянет рычаг, а усилие реза создаётся движением оператора. Зона вырубки мала, усилие ограничено, скорость хода непостоянна. На таком прессе рез определяют компактность штанцформы и острота линейки.
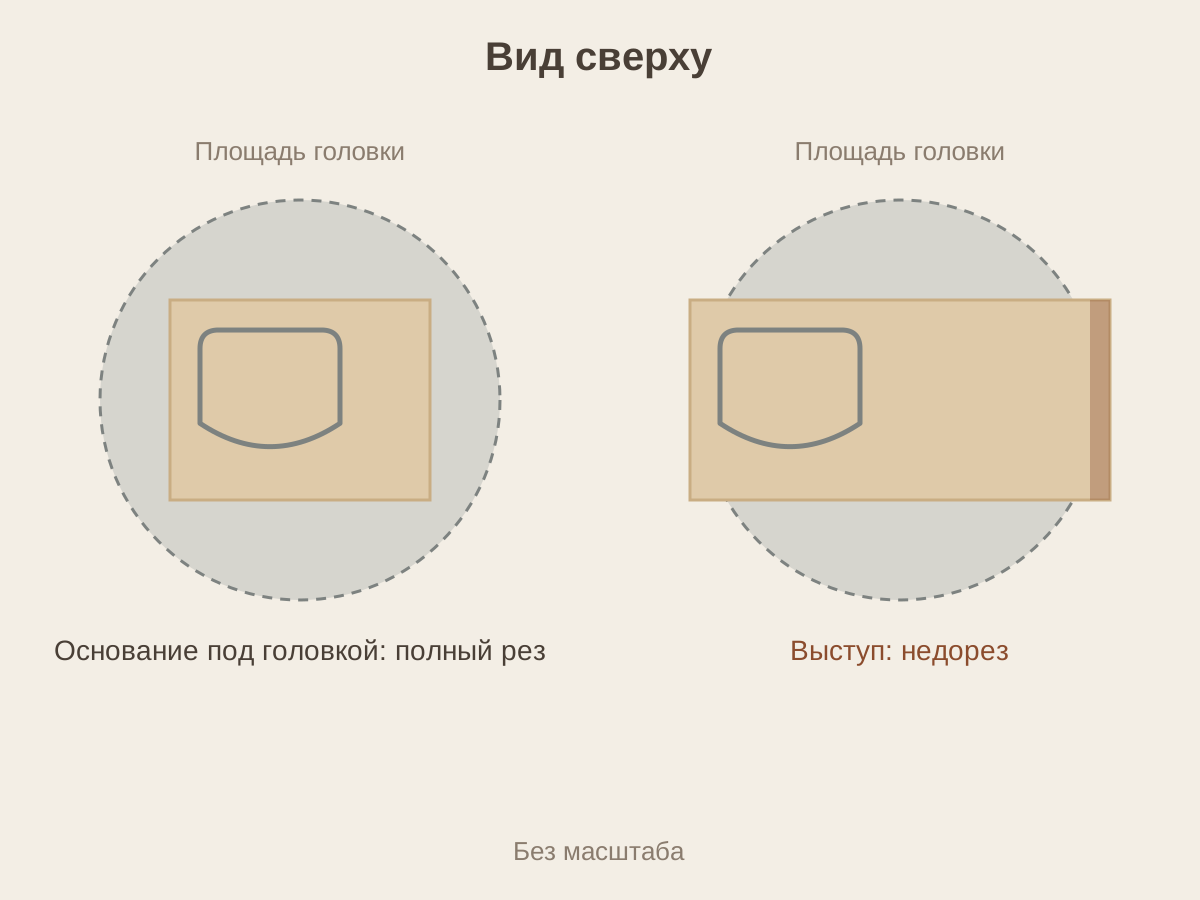
Гидравлический пресс с поворотной головкой (траверсный) чаще всего используется в кожевенной и обувной отраслях. Головка поворачивается над столом, вырубщик вручную ставит штанцформу на выбранный участок кожи и подводит головку для удара. Усилие постоянно, но решающее значение имеет соотношение площади головки и площади штанцформы: часть линейки за пределами головки давления не получает.
Плоские гидравлические и балочные прессы вырубают крупные комплекты за один ход. Здесь основание штанцформы крепится к столу, а кожу укладывают на штанцформу. Усилие распределяется по большой площади, поэтому с ростом общей длины линейки усилие на единицу длины падает; это учитывают при проектировании инструмента.
| Тип пресса | Решающее условие для штанцформы |
|---|---|
| Ручной рычажный пресс | Ограниченное усилие; компактное основание и острая кромка |
| Гидравлический пресс с поворотной головкой | Площадь головки; штанцформа должна полностью находиться под головкой |
| Плоский гидравлический и балочный пресс | Баланс давления и общей длины линейки |
Зона вырубки и размер основания штанцформы
На прессе с поворотной головкой головка должна накрывать всю штанцформу. Участок линейки, выступающий за край головки, при ударе получает слишком мало давления, и кожа там остаётся непрорезанной или прорезанной наполовину. Поэтому внешний размер основания держат меньше размера головки; если нужен комплект из нескольких деталей, их распределяют по отдельным основаниям.
На плоском прессе ограничение задаёт стол машины. Способ крепления основания к столу и укладки кожи на штанцформу определяет размер основания и расстояние между линейками. В работах, где вырубщик свободно перемещает штанцформу по коже, основание делают как можно меньше, чтобы деталь можно было уложить по зоне качества.
Указанная в заказе зона вырубки и определяет это решение: размер головки или стола задаёт, сколько деталей может нести штанцформа и где проходит внешняя граница основания.
Высота линейки, толщина основания и раскрытие пресса
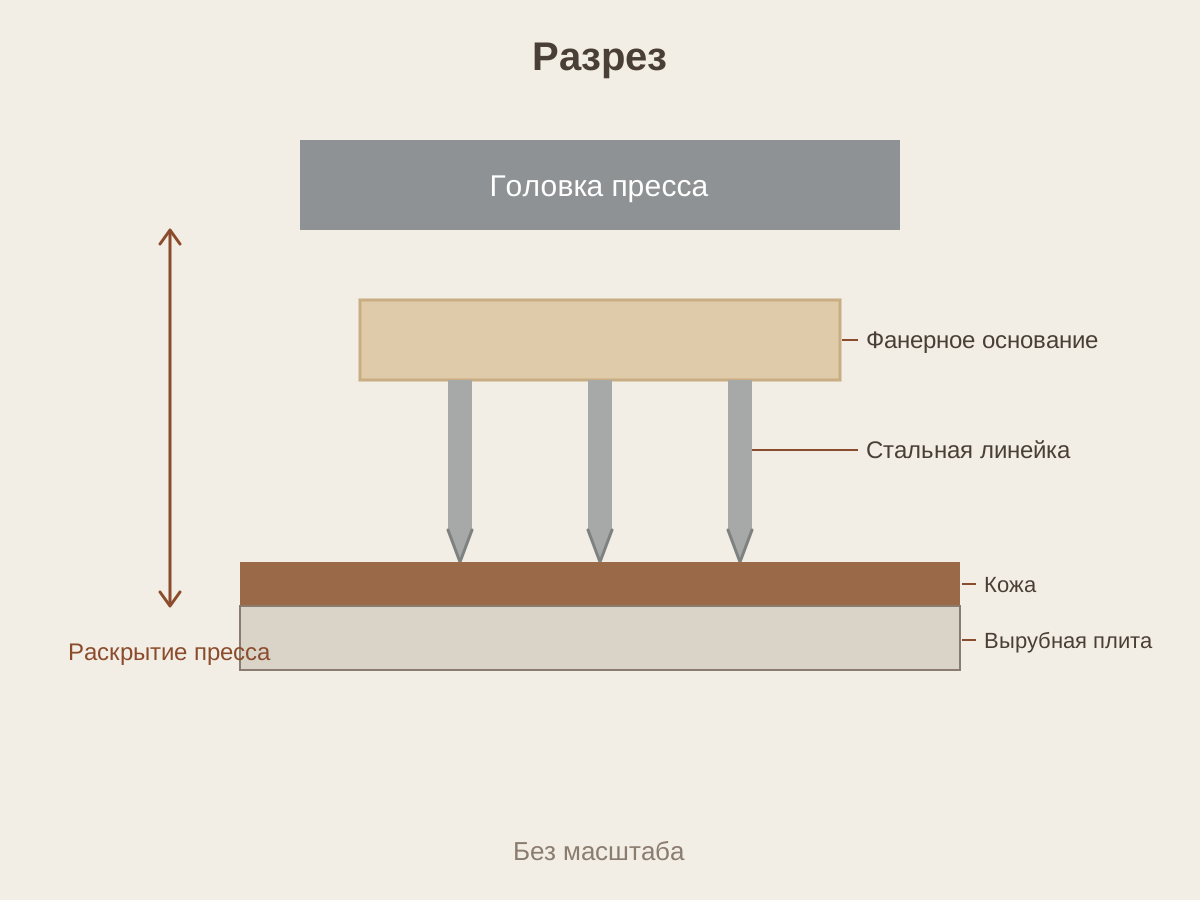
Общая высота инструмента с основанием складывается из толщины фанеры и высоты линейки. При плоской вырубке стандартная высота режущей линейки 23,80 мм; с обычным основанием из фанеры 18 мм общую высоту инструмента сверяют с раскрытием пресса. Зазор между головкой и вырубной плитой должен превышать эту сумму вместе с толщиной кожи.
В цехе, привыкшем к сварным прессовым ножам, раскрытие пресса может быть настроено под более высокие ножи. При переходе на инструмент с основанием ход и раскрытие настраивают заново; иначе головка доходит до упора раньше завершения удара или опускается слишком глубоко и вдавливает линейку в плиту.
Именно поэтому важно указать в заказе конструкцию имеющихся ножей. Зная высоту имеющихся ножей, изготовитель готовит новый инструмент так, чтобы не нарушить настройку пресса, или заранее сообщает о необходимом изменении настройки.
Вырубная плита и защита кромки линейки
После того как линейка прорезала кожу, её кромка упирается в поверхность. Если это сталь или жёсткий стол, кромка при каждом ударе сминается и быстро тупится. Поэтому на прессах для кожи под линейку кладут пластиковую вырубную плиту: кромка слегка входит в плиту, кожа прорезается полностью, а кромка сохраняется.
Со временем плита покрывается следами: повторные удары по одному участку оставляют в ней канавку, линейка там уходит в пустоту, и кожа не прорезается. Регулярный переворот плиты или строгание её поверхности относится к обслуживанию цеха; проверка поверхности плиты до поиска дефекта в штанцформе объясняет большинство жалоб на недорез.
У инструмента с основанием кромка линейки обращена не к фанере, а к плите под кожей. Штанцформу используют перевёрнутой, линейкой вниз; основание остаётся сверху, и головка пресса давит на основание. Ровное и прочное основание позволяет усилию распределиться по всей линейке равномерно.
Баланс давления: мелкие детали, крупные комплекты и толстая кожа
Усилие пресса делится на длину линейки. Линейка одной небольшой детали ремешка коротка, поэтому при том же усилии режет легко; на том же прессе широкая деталь корпуса или многодетальный комплект несёт гораздо больше линейки, и усилие на сантиметр падает. Поэтому увеличенный вариант комплекта, который спокойно вырубался на прессе, на том же прессе может оставлять непрорезанные волокна по кромке.
На материалах вроде толстой подошвенной кожи, многослойного кожзаменителя или войлока тело линейки несёт большую нагрузку, и пункт с кромкой выбирают соответственно. Повышение давления решает не всякую проблему: избыточное давление рано изнашивает плиту и кромку линейки, а на тонкой коже сминает кромку.
Если рез не завершён, сначала смотрят, где именно он не завершён. Один и тот же дефект по всему контуру указывает на раскрытие и давление; дефект только на одном участке указывает на поверхность плиты и на то, находится ли этот участок под головкой. Когда это различие доходит до изготовителя штанцформ, решение ищут в нужном месте.
| Что видно на прессе | Что проверяют в первую очередь |
|---|---|
| Недорез по всему контуру | Раскрытие пресса, давление и высота линейки |
| Непрорезанные волокна только на одной кромке | Канавка в вырубной плите и площадь головки |
| Деталь не выходит из линейки | Твёрдость и высота резины |
| Высечка остаётся в пробойнике | Полость под отход внутри пробойника |
Натуральная кожа, кожзаменитель, текстиль и подошвенные материалы
Натуральная кожа режется с разной плотностью в разных зонах; кромка, чистая на хребтовой части, на полах может ворситься. Решение вырубщика о месте укладки детали лежит вне штанцформы, но когда изготовитель выбирает кромку линейки и резину по реальному образцу кожи, поведение в разных зонах сближается.
Кожзаменитель и текстиль ворсятся мало, но сильно тянутся. На узких деталях материал растягивается рядом с линейкой и восстанавливается после реза, поэтому деталь может выглядеть меньше чертежа; сравнение с образцом детали показывает это отклонение. У обувных подошвенных материалов, таких как подошвенная кожа, резиноподобные пластины и ЭВА, на первый план выходят толщина и твёрдость; ножи для этих материалов рассматриваются отдельно в услуге вырубных ножей для подошвенных деталей.
Детали верха, подкладки и подошвы одной модели вырубают из разных материалов, поэтому на одном прессе используют разные инструменты. Подготовка каждого инструмента под свой материал облегчает прессу вырубку всех деталей с одной настройкой.
Какие данные о прессе указывают в заказе?
Марка пресса сама по себе не описывает условия работы. Изготовителю штанцформ нужны: тип пресса (рычажный, гидравлический с поворотной головкой, плоский), размер головки или стола, зазор между головкой и плитой, тип и толщина вырубной плиты, конструкция и высота имеющихся ножей, а также материал для вырубки и его толщина.
Когда эти данные приходят вместе с чертежами деталей и образцом кожи, предложение описывает размер основания, высоту линейки, пункт и раскладку резины под используемый пресс. Как изготавливается штанцформа и на каком этапе принимается каждое из этих решений, описано в руководстве о том, как изготавливают штанцформы для кожи.
Обслуживание прессов, организация безопасности и пределы настройки определяются инструкциями производителя оборудования и правилами охраны труда на предприятии; пояснения в этой статье описывают связь штанцформы и пресса и не заменяют инструкцию по настройке машины.


